14 · Paramètres
Paramètres
Isolation, perçage, découpe, hauteurs de sécurité, vernis et sérigraphie.
Isolation du cuivre
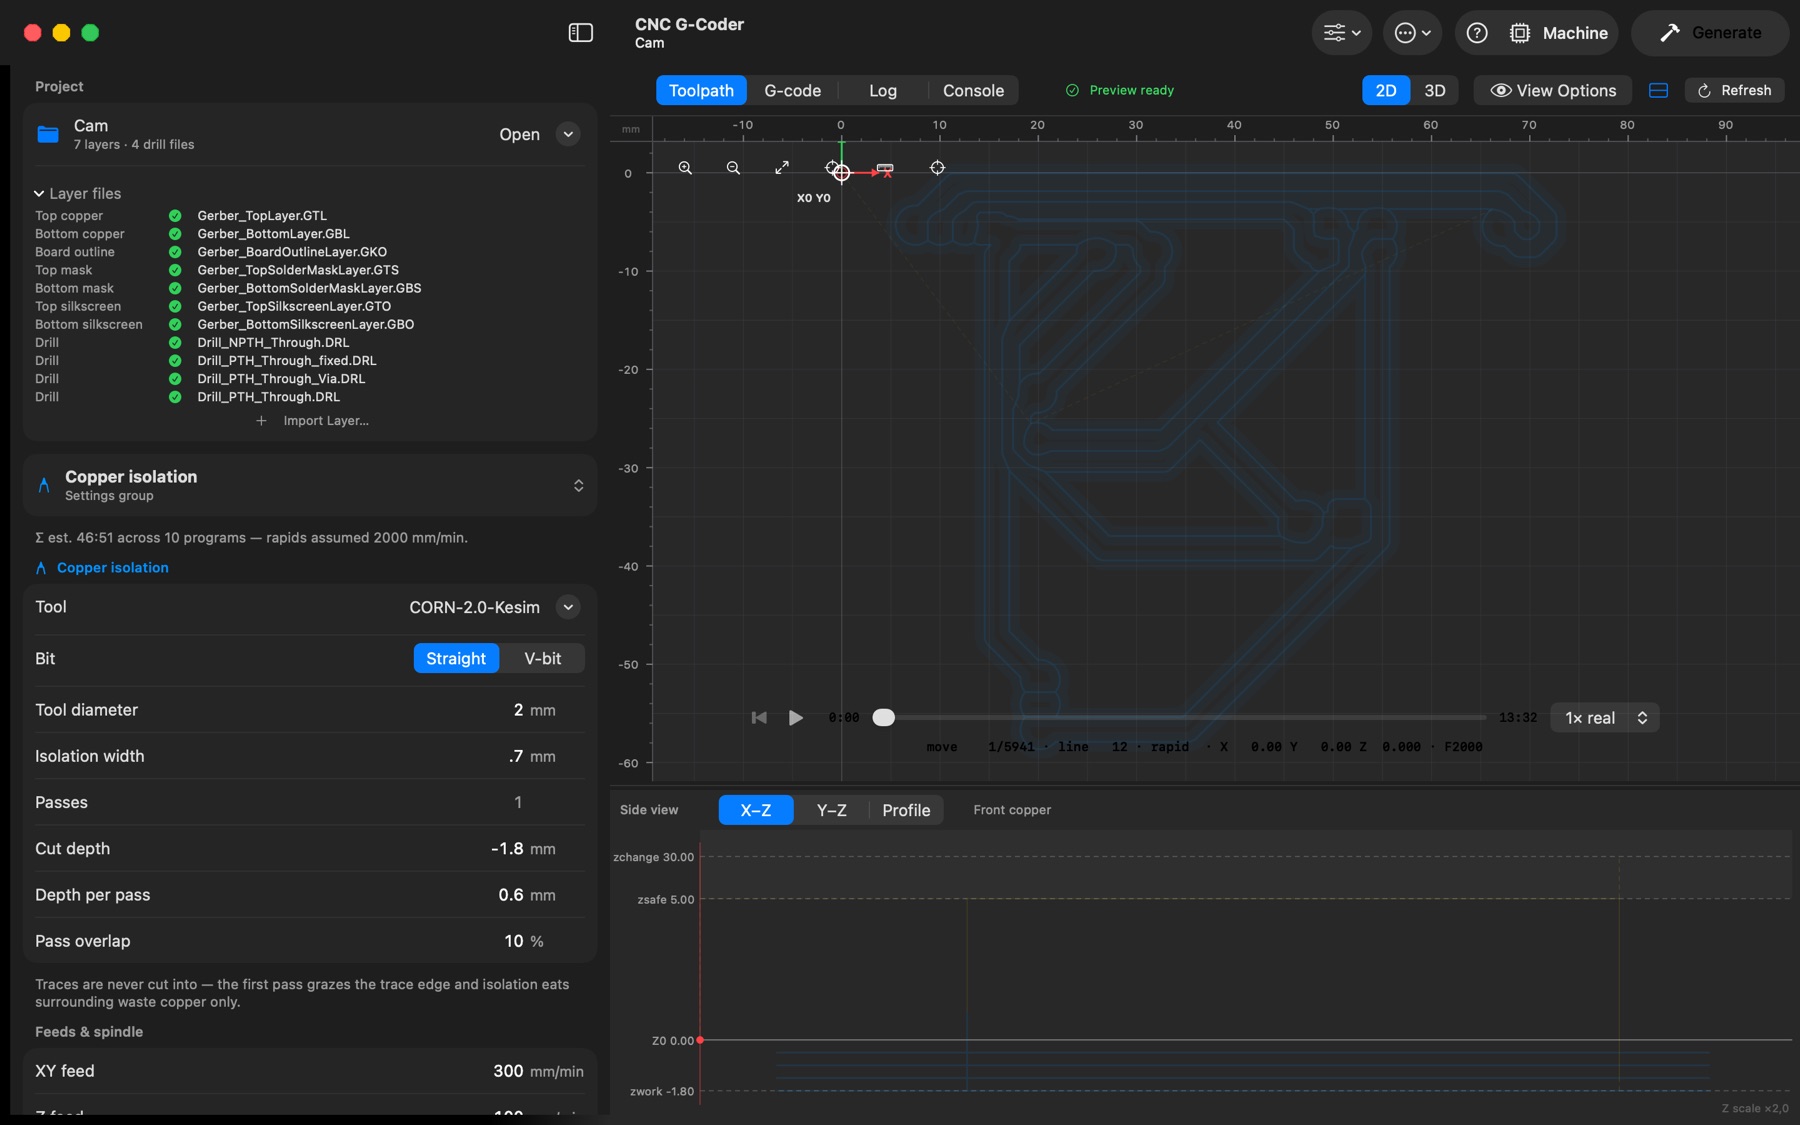
- Tool diameter — le diamètre effectif à la profondeur de coupe (voir « Outils et fraises en V » ci-dessus), ou choisissez V-bit et saisissez pointe + angle.
- Isolation width — cuivre total dégagé autour de chaque piste ; le temps d'usinage croît presque linéairement avec. 2–3× le diamètre d'outil est un bon départ.
- Cut depth — la feuille de cuivre fait ~0,035 mm ; −0,05…−0,08 mm traverse avec marge. Plus profond élargit les coupes en V et amincit les pistes.
- Depth per pass — atteindre la profondeur de coupe en plusieurs passes égales d'au plus cette profondeur. 0 = une passe.
- Pass overlap — recouvrement entre passes d'isolation voisines (50 % par défaut).
- Les pistes ne sont jamais entamées : la première passe est décalée vers l'extérieur, l'isolation ne mange que le cuivre environnant à éliminer.
Perçage et découpe
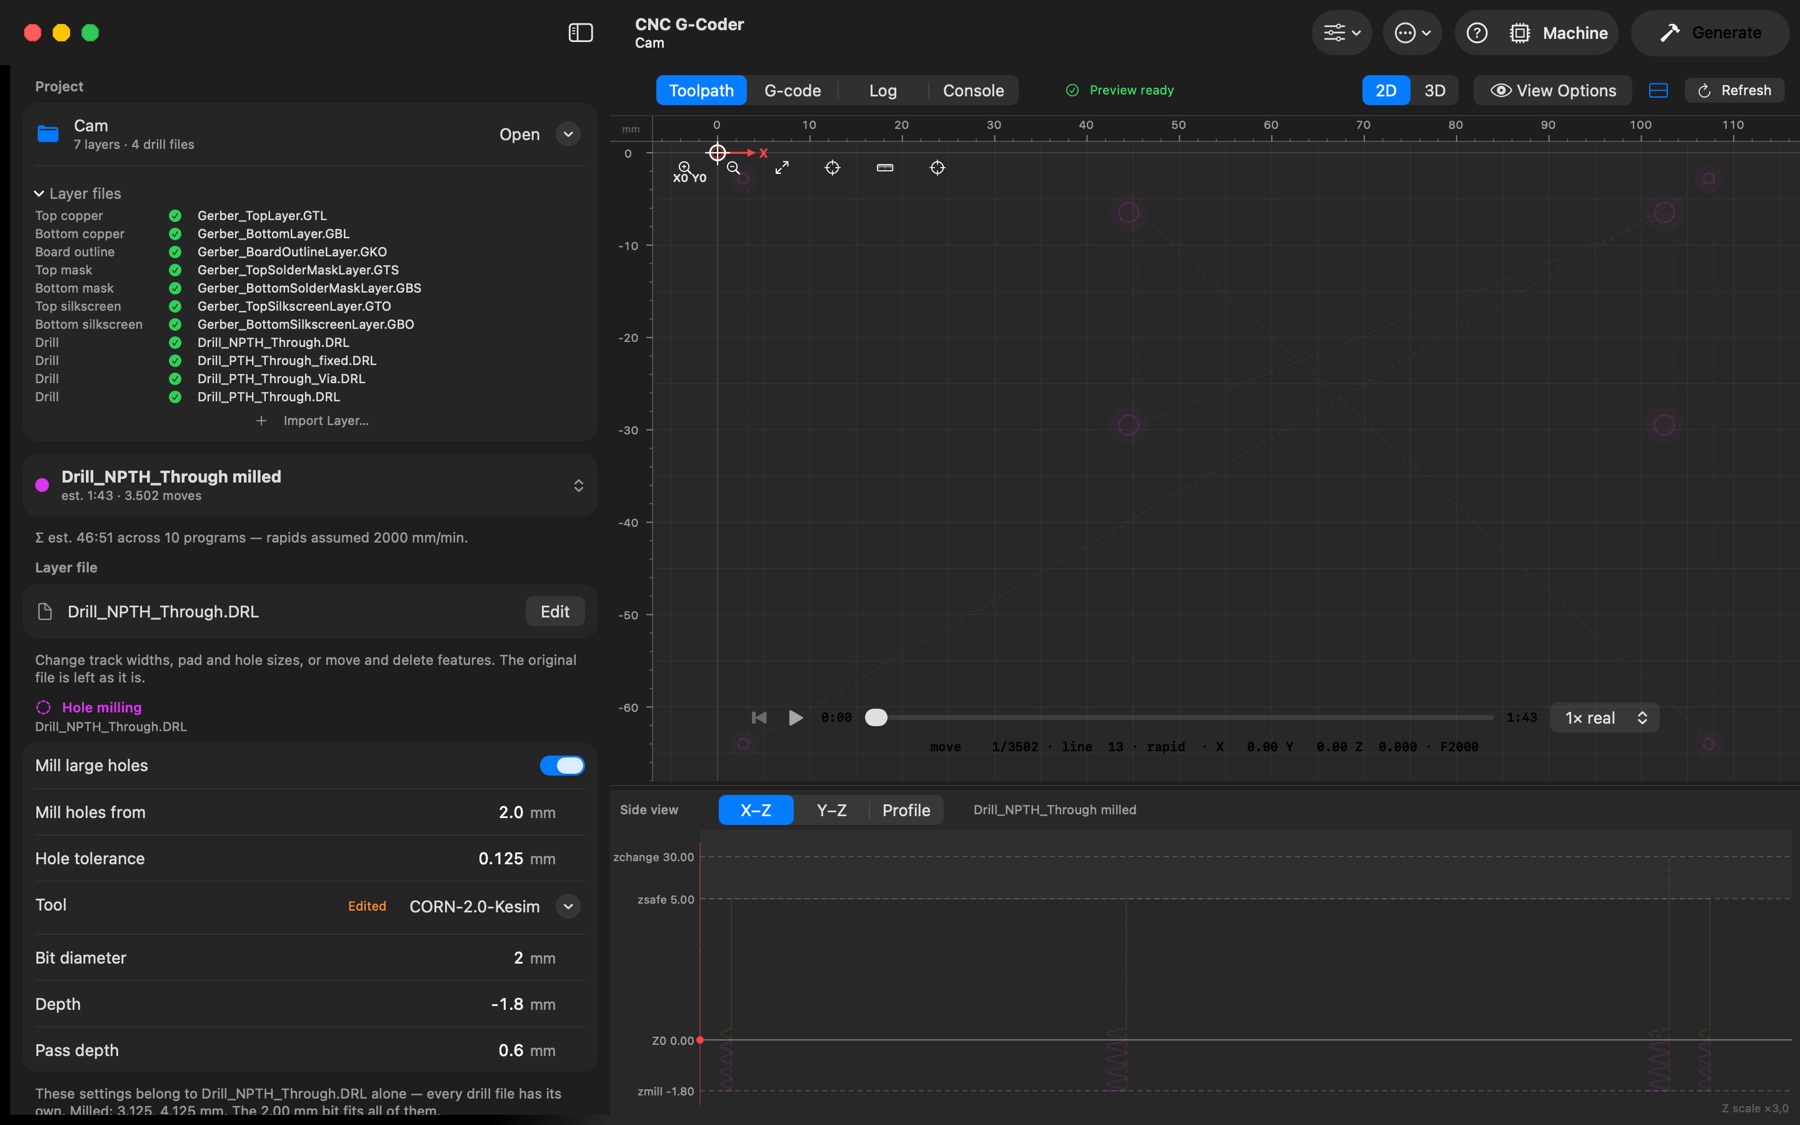
- Chaque fichier de perçage a ses propres réglages. Sélectionnez un programme de perçage (ou son programme
… milled) et les groupes Drilling, Bits on hand, Hole milling et Heights & direction affichent les valeurs de ce fichier — l'en-tête nomme le fichier. Activer Mill large holes pour le fichier NPTH, ou donner une profondeur moindre au fichier de vias, ne change rien aux autres fichiers de perçage. Un fichier ajouté au projet part des valeurs par défaut de perçage (affichées quand aucun programme de perçage n'est sélectionné) et garde ensuite ses propres valeurs ; elles sont enregistrées dans le projet avec le fichier. Appliquer un preset met tous les fichiers de perçage aux valeurs du preset. - Profondeurs = épaisseur de carte + ~0,2 mm dans le martyr (stock 1,6 mm → −1,8).
- Peck depth — percer par débourrages : après chacun, le foret remonte en rapide pour évacuer les copeaux, revient juste au-dessus du fond précédent et reprend en avance. 0 = une seule descente.
- Bits on hand — une ligne par diamètre de trou du fichier de perçage : le diamètre nominal et le foret de la bibliothèque qui le perce. Le menu propose les forets dont la plage couvre ce diamètre (le plus proche au-dessus d'abord, avec son emplacement du changeur s'il est chargé), Other drills pour le reste, et Drill at the designed size pour aucun foret. Attention à Hole tolerance au-dessus : elle agrandit chaque trou avant l'appariement, si bien qu'un foret de 1,0 mm (trous 0,90–1,10) ne prend pas un trou de 1,0 mm percé à 1,125 — la ligne le dit ; mettez la tolérance à 0 ou choisissez un foret plus large. Pick bits for every hole en choisit un par diamètre en un clic ; Use the changer's drills (Carvera) laisse les forets chargés prendre les trous qu'ils couvrent ; un foret choisi comme Tool du groupe compte aussi. Chaque trou dans la plage d'un foret choisi est percé avec lui, le travail ne demande donc que ces forets (un trou de 0,915 mm va au foret de 1,0 mm) ; les forets sans plage propre utilisent Bit tolerance (± autour du foret). Les trous sans foret gardent leur diamètre nominal et le journal les nomme — les plages sont toujours transmises, car sans elles pcb2gcode arrondirait chaque trou au foret le plus proche (un trou de fixation de 3 mm percé en silence à 1 mm).
- Hole milling — pour les trous plus grands que tous vos forets (p. ex. trous de fixation 3–4 mm avec une fraise corn de 2 mm à 2 dents). Activez Mill large holes ; les trous à partir de Mill holes from ne sont pas percés mais découpés en cercles, en spirale descendante (mouvements hélicoïdaux G2), dans un programme
… milledséparé exécuté juste après son programme de perçage. La fraise de fraisage de trous a son propre menu Tool (outils de découpe et généraux de la bibliothèque), diamètre, profondeur, profondeur par passe (par tour de spirale), avances, broche et temporisation. Le cercle est décalé vers l'intérieur d'un demi-diamètre, les trous sortent donc à leur taille de conception ; la fraise doit être plus petite que le plus petit trou fraisé. - La découpe tourne par tours de Pass depth ; temps = tours × périmètre ÷ avance.
- Bridges : aux passes plus profondes que Bridge Z, la fraise se relève et laisse des languettes de maintien (blanches dans l'aperçu) pour que la carte ne se libère pas au dernier tour. Épaisseur de languette = dessous de carte − Bridge Z. Cassez et limez après usinage.
Hauteurs de sécurité et garde de plongée
- Safe Z — hauteur de déplacement entre les coupes ; doit passer au-dessus des brides et du voilage de la carte.
- Plunge clearance — les mouvements verticaux sont rapides dans l'air et en avance seulement sous cette hauteur : les descentes vont en rapide jusqu'à elle puis plongent à l'avance Z ; les remontées vont en avance jusqu'à elle puis en rapide. Cela divise souvent la durée du programme par deux (pcb2gcode seul fait toute la descente en avance — et les remontées de perçage aussi). 0,2–0,5 mm typique ; doit dépasser le voilage de la carte ; 0 désactive. La fraise entre et sort toujours de la matière à l'avance programmée.
- Milling direction (Machine setup) — Any laisse pcb2gcode choisir le chemin le plus court ; Climb ou Conventional l'impose à chaque programme de fraisage (cela désactive le raccourcissement de chemin 2-opt, les programmes s'allongent donc un peu).
- Rapid feed (Machine setup) — la vitesse G0 de votre machine, utilisée uniquement pour les estimations de durée (FR Rapids de FlatCAM).
- Heights & direction (chaque couche ; aussi stocké par outil et importé de FlatCAM) — le Travel Z et le Tool-change Z propres à la couche (hauteur pour la pause de changement d'outil et la fin du programme ; Tool-change Z / End Z de FlatCAM), laissés vides pour utiliser les valeurs de Machine setup, affichées en gris dans le champ ; Extra cut (isolation, vernis, sérigraphie et couches personnalisées) — chaque contour fermé dépasse son départ de cette longueur pour ne laisser aucune bavure là où la boucle se ferme ; là où pcb2gcode enchaîne les passes en une seule coupe, l'outil revient ensuite dans la rainure, seul du cuivre déjà coupé est donc recoupé ; Milling direction — valeur machine par défaut ou propre à la couche ; Spindle — horaire (M3) ou antihoraire (M4). Le fraisage de trous utilise les hauteurs de perçage (il tourne dans la même passe).
- Spindle dwell (chaque couche, à côté de sa vitesse de broche ; aussi stocké par outil dans la bibliothèque et importé de la temporisation FlatCAM) — pause après le démarrage de la broche, pour qu'elle soit en vitesse avant de couper, et après son arrêt, avant un changement d'outil. 0 = pas de pause. pcb2gcode écrit les temporisations en millisecondes (
G04 P2000), mais GRBL et LinuxCNC lisent des secondes, l'application écrit donc la temporisation de chaque programme en secondes (G04 P2.000). Les machines configurées en millisecondes (certaines configurations Mach3) ont besoin de la valeur ×1000.
Gravure du vernis épargne
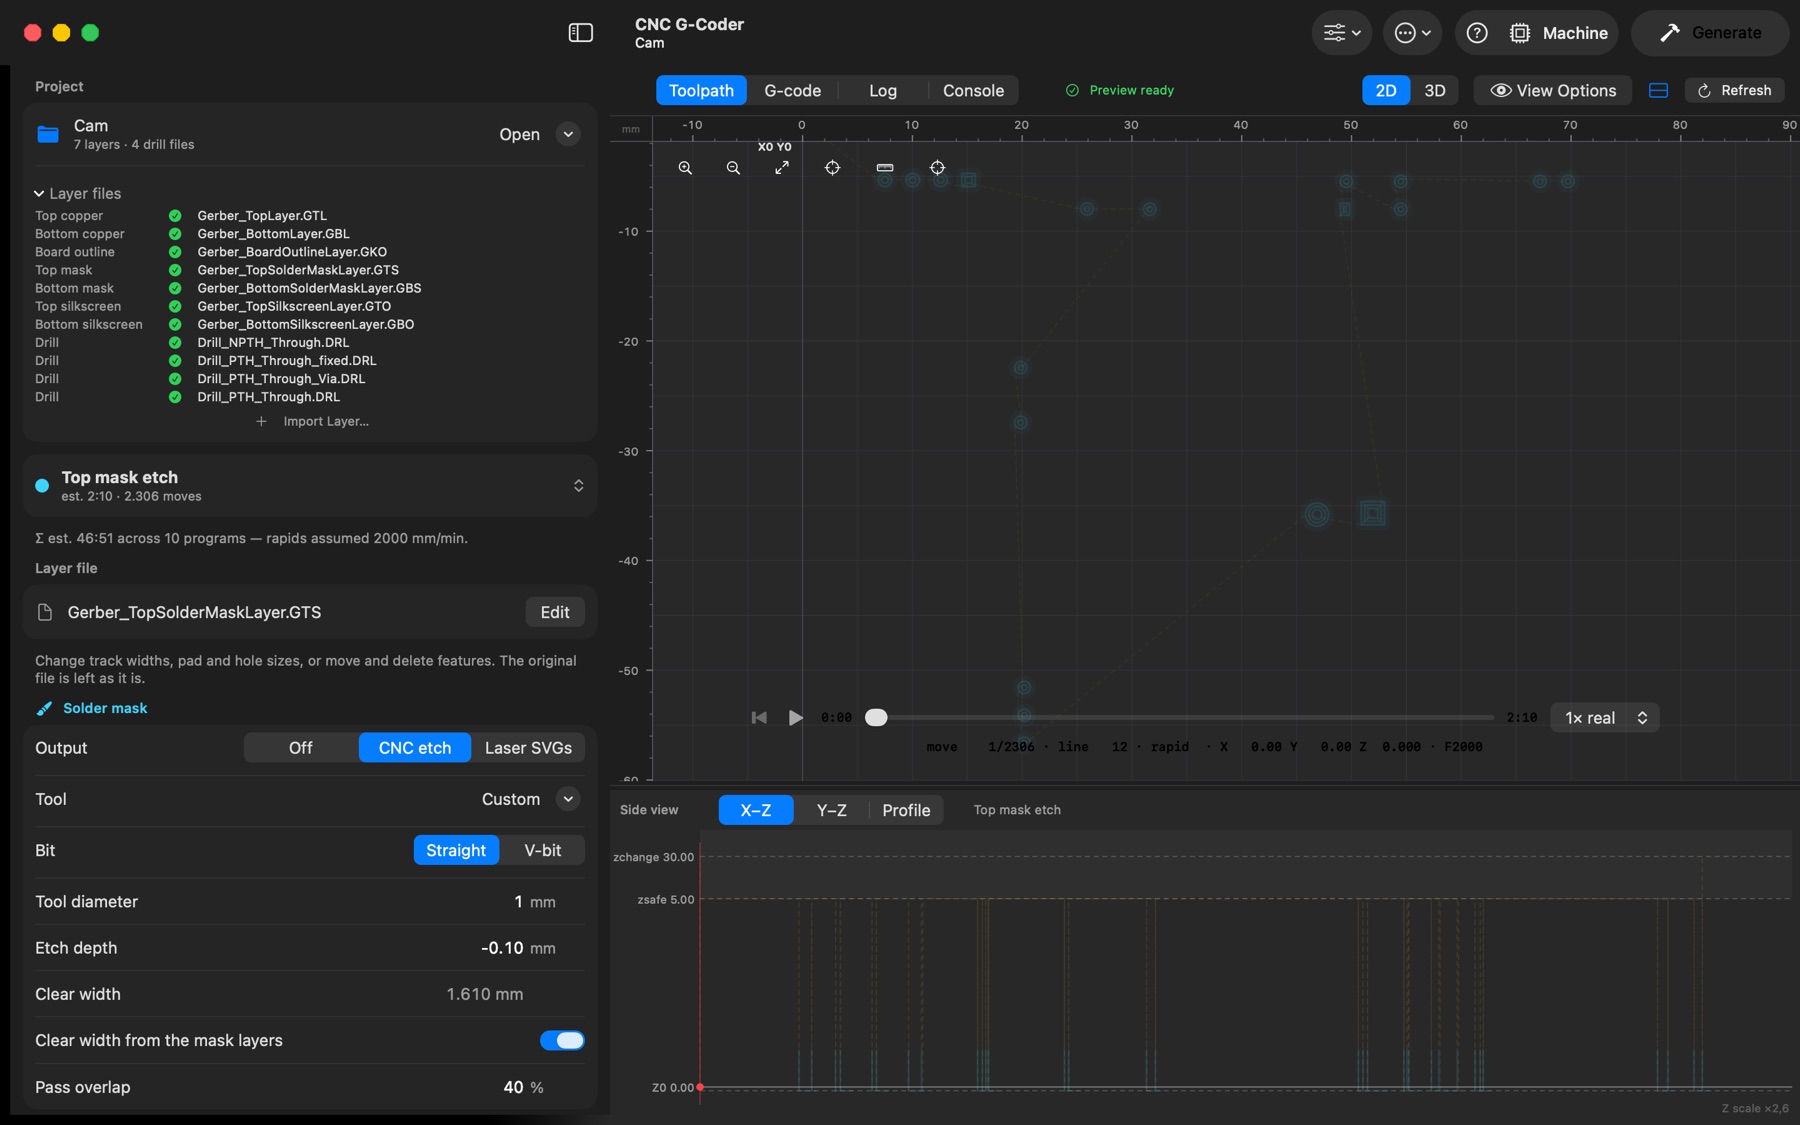
Les couches .GTS/.GBS décrivent les ouvertures (pastilles/vias qui restent exposés). Le mode gravure CNC inverse la couche et évide chaque ouverture par passes à 40 % de recouvrement → top-mask-etch.ngc / bottom-mask-etch.ngc.
- L'outil de vernis ne doit pas être plus grand que la plus petite ouverture (les plus petites sont ignorées — surveillez le Log).
- Clear width — jusqu'où chaque ouverture est évidée vers l'intérieur. Par défaut (Clear width from the mask layers activé), l'application mesure la plus large ouverture des fichiers de vernis et dégage la moitié plus un peu, chaque ouverture est donc dégagée jusqu'à son centre et pas plus ; le pied de section montre la plus large ouverture. Désactivé, saisissez-la vous-même : elle doit être ≥ la moitié de la plus large ouverture, sinon le milieu des grandes ouvertures reste couvert, et des valeurs plus grandes ralentissent énormément la génération.
- La profondeur de gravure n'a besoin d'enlever que la peinture durcie, pas le cuivre.
Gravure de la sérigraphie
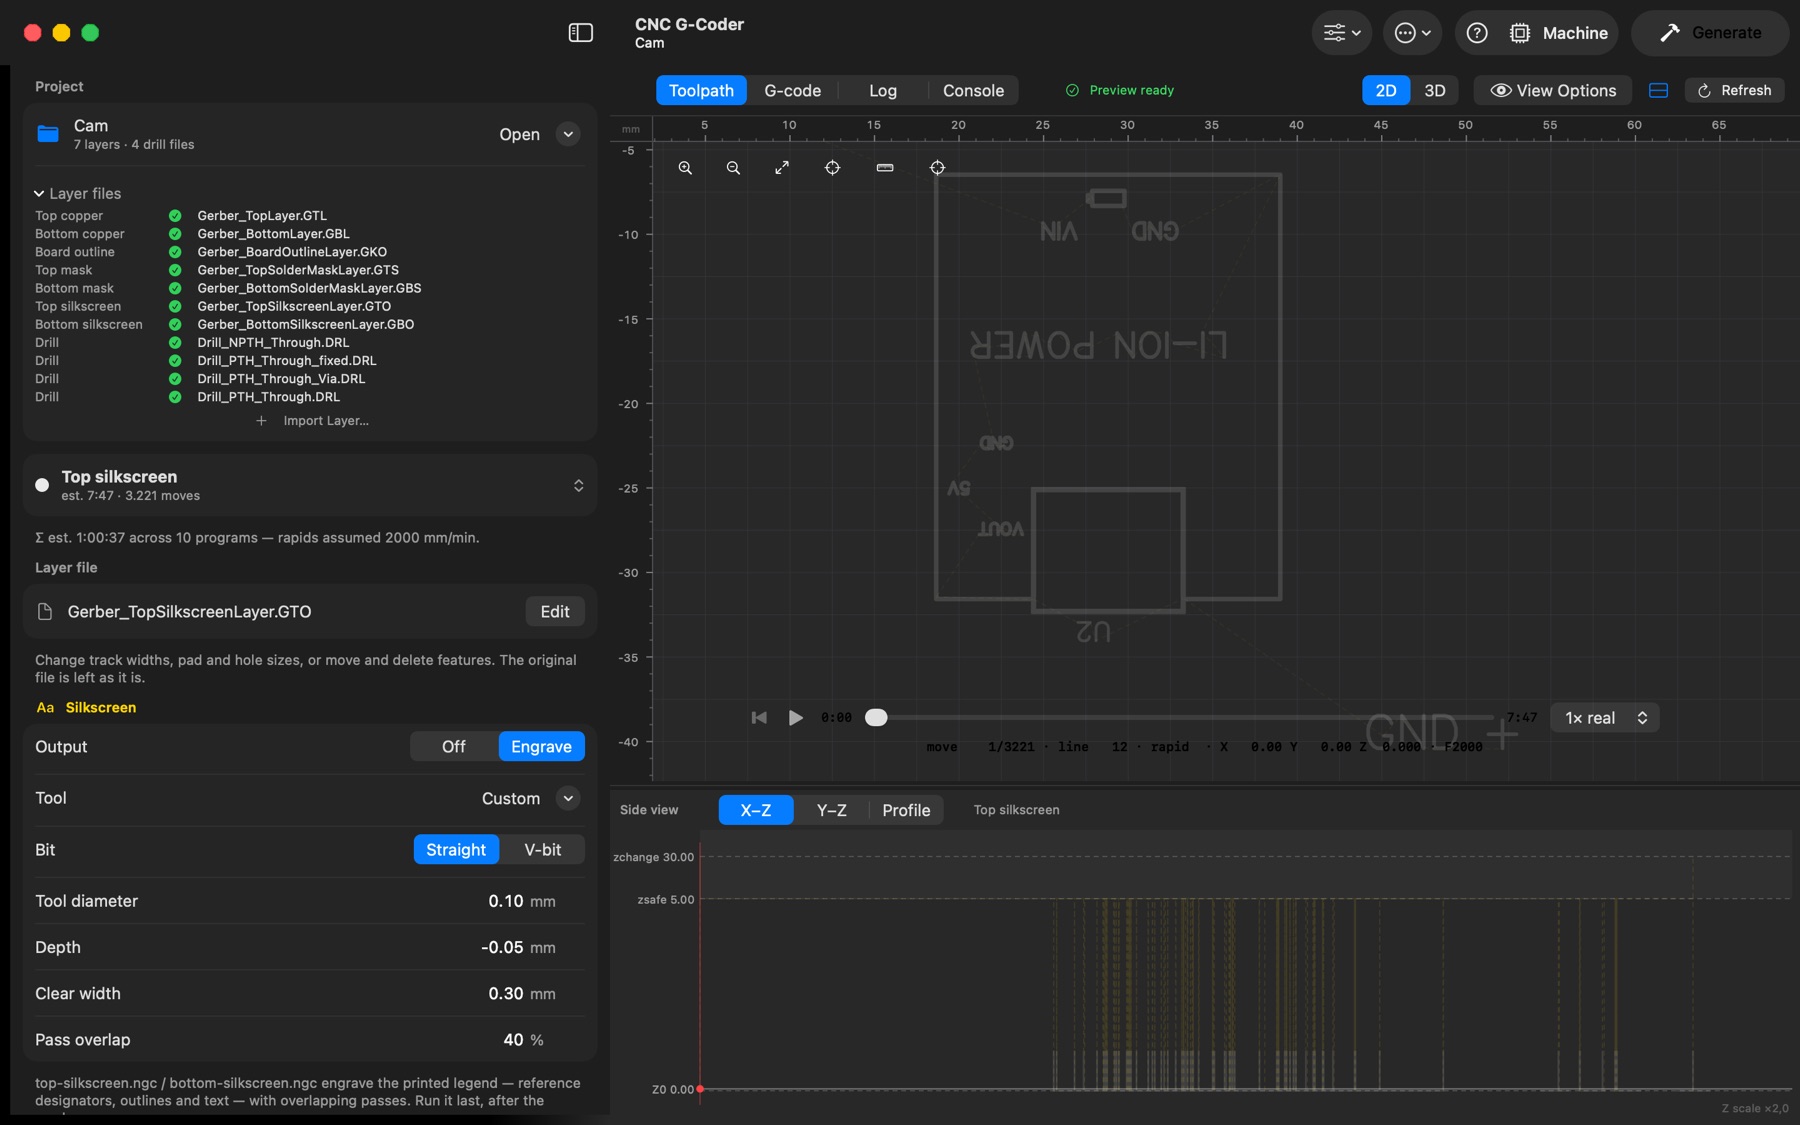
Les couches de sérigraphie sont désactivées par défaut (les graver coûte du temps de génération et d'usinage). Output: Engrave fraise les traits de la légende eux-mêmes — repères, contours et texte — qui finissent donc gravés dans la carte : top-silkscreen.ngc / bottom-silkscreen.ngc, à exécuter en dernier, après le vernis. La section a son propre outil (droit ou en V), sa profondeur, sa Clear width (les traits plus larges que l'outil sont dégagés par passes qui se chevauchent), son recouvrement, ses avances et sa broche. Dans tous les cas la couche peut être exportée vers un laser dès qu'un programme existe.
Avances, broche et hauteurs par couche
Chaque groupe de réglages se termine par Feeds & spindle — avance XY, avance Z (plongée), vitesse de broche et temporisation — et Heights & direction (Travel Z, Tool-change Z, Extra cut, Milling direction, sens de broche), décrits sous Hauteurs de sécurité et garde de plongée. Choisir un outil dans le menu Tool copie les valeurs de la bibliothèque dans le groupe ; Edited apparaît quand les champs ne correspondent plus à l'outil.