14 · Parámetros
Parámetros
Aislamiento, taladrado, corte, alturas de seguridad, máscara y serigrafía.
Aislamiento del cobre
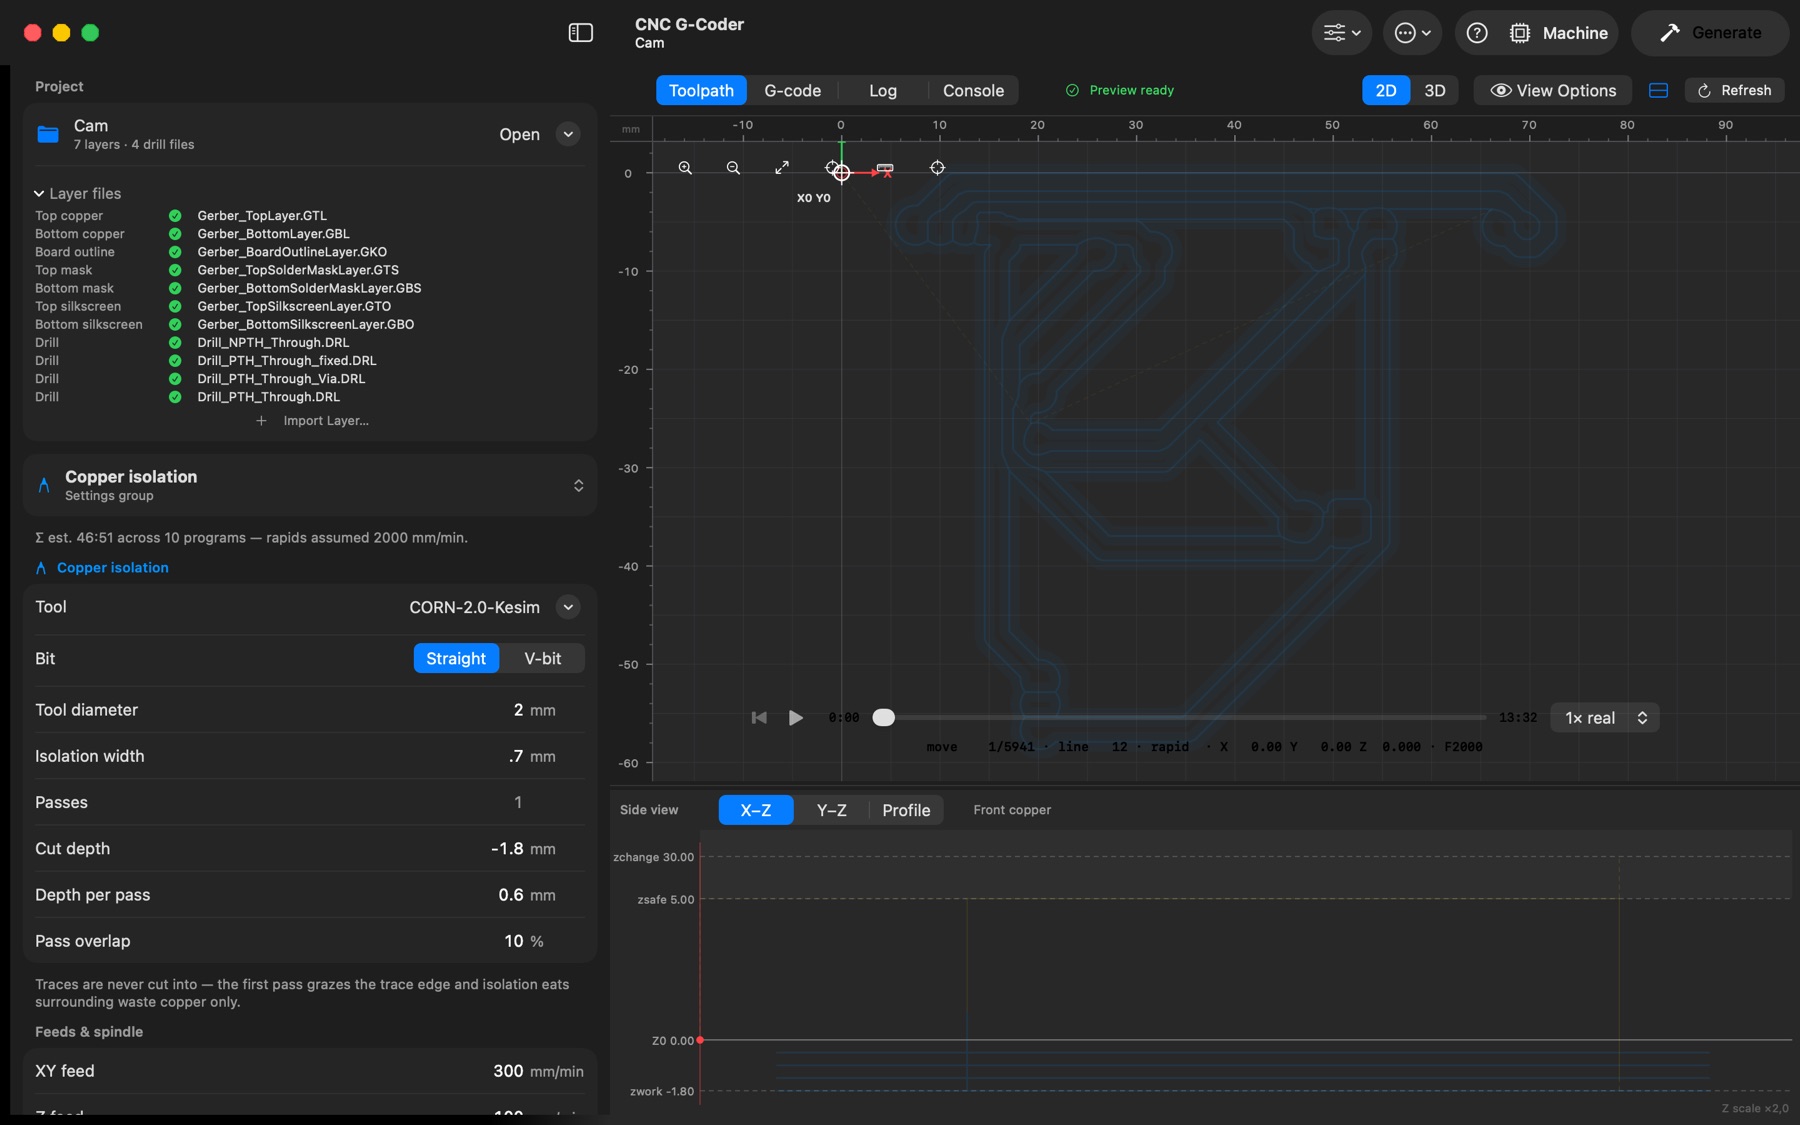
- Tool diameter: el diámetro efectivo a la profundidad de corte (vea «Herramientas y fresas en V» arriba), o elija V-bit e introduzca punta + ángulo.
- Isolation width: cobre total despejado alrededor de cada pista; el tiempo de mecanizado crece casi linealmente con él. 2–3× el diámetro de herramienta es un buen comienzo.
- Cut depth: la lámina de cobre tiene ~0,035 mm; −0,05…−0,08 mm atraviesa con margen. Más profundo ensancha los cortes en V y adelgaza las pistas.
- Depth per pass: alcanzar la profundidad de corte en varias pasadas iguales de como mucho esta profundidad. 0 = una pasada.
- Pass overlap: solape entre pasadas de aislamiento vecinas (50 % por defecto).
- Las pistas nunca se cortan: la primera pasada se desplaza hacia fuera; el aislamiento solo come el cobre sobrante circundante.
Taladrado y corte
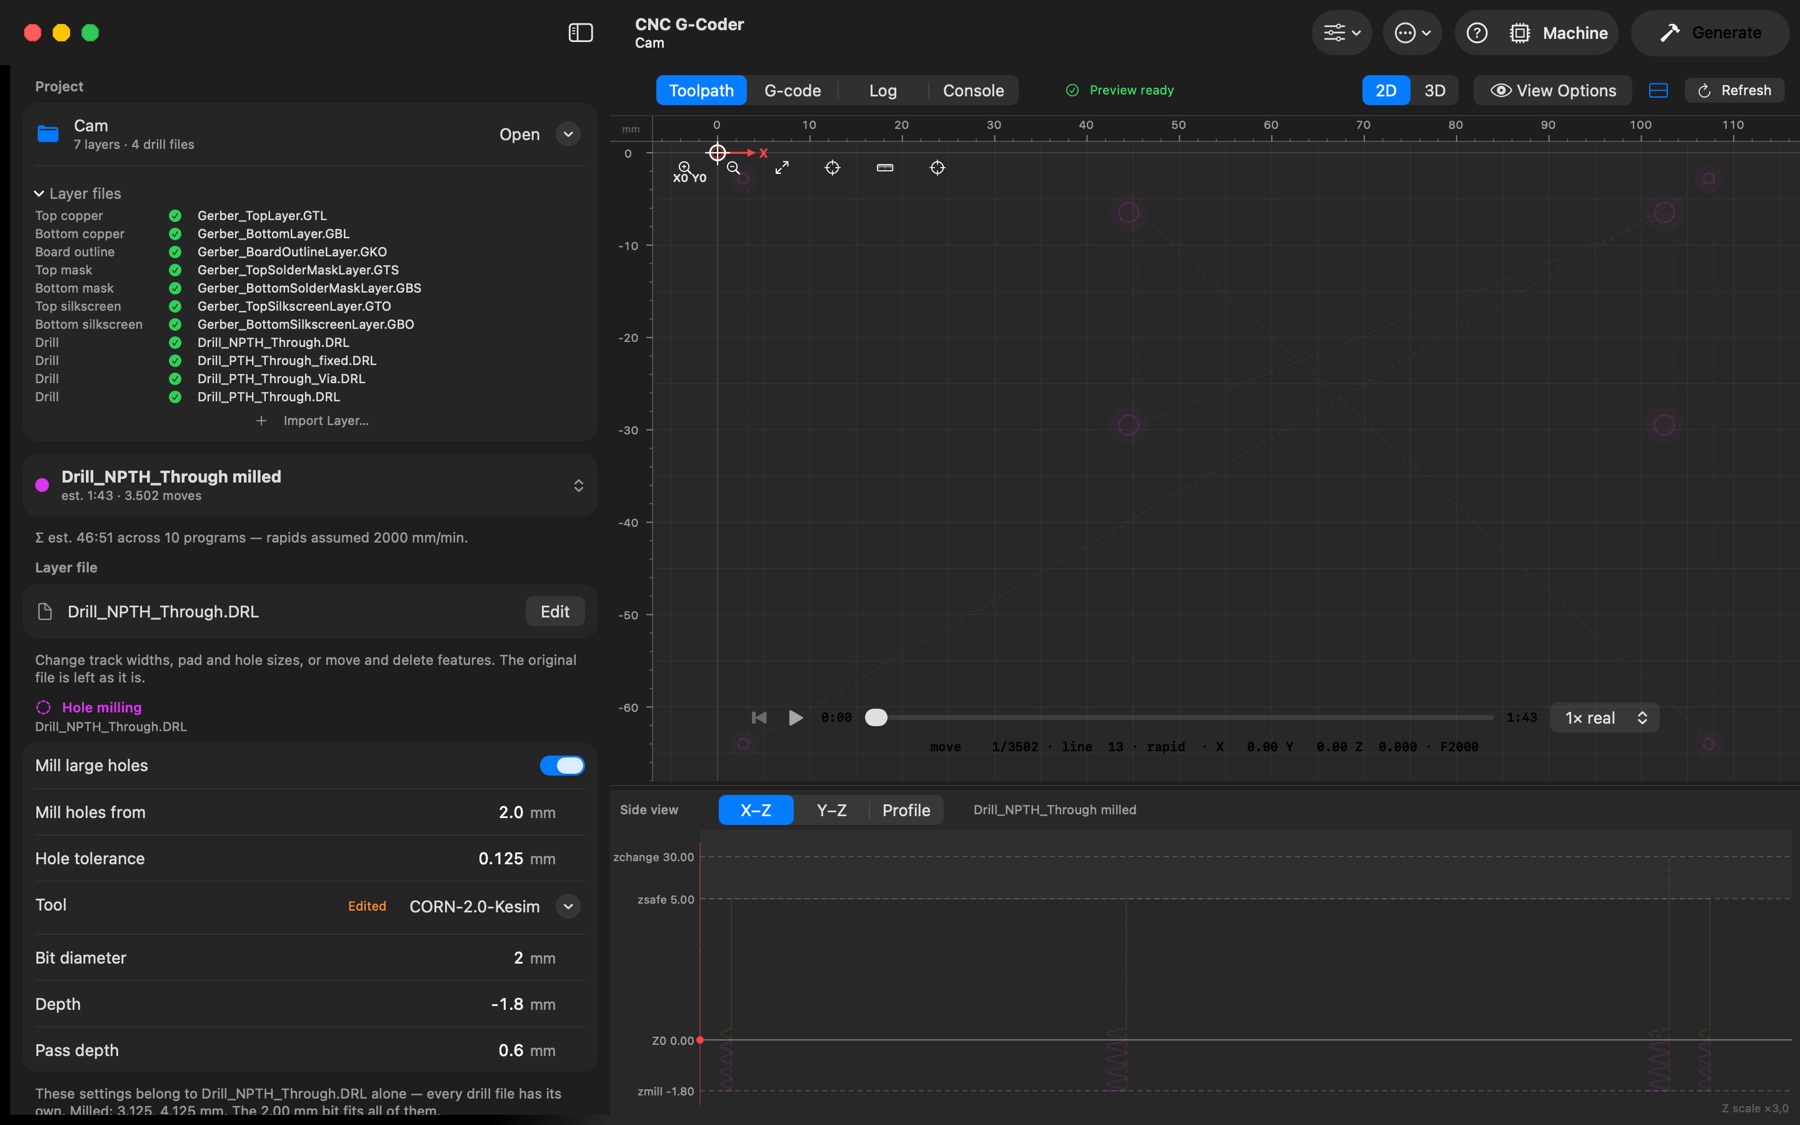
- Cada archivo de taladrado tiene sus propios ajustes. Seleccione un programa de taladrado (o su programa
… milled) y los grupos Drilling, Bits on hand, Hole milling y Heights & direction muestran los valores de ese archivo; la cabecera nombra el archivo. Activar Mill large holes para el archivo NPTH, o dar al archivo de vías una profundidad menor, no cambia nada en los demás archivos de taladrado. Un archivo añadido al proyecto parte de los valores por defecto de taladrado (mostrados cuando no hay ningún programa de taladrado seleccionado) y conserva sus propios valores desde entonces; se guardan en el proyecto con el archivo. Aplicar un preset pone todos los archivos de taladrado en los valores del preset. - Profundidades = grosor de placa + ~0,2 mm en la tabla de sacrificio (material de 1,6 mm → −1,8).
- Peck depth: taladrar por picoteos: tras cada uno la broca sale en rápido para evacuar virutas, vuelve justo por encima del fondo anterior y sigue en avance. 0 = una sola carrera.
- Bits on hand: una fila por diámetro de agujero del archivo de taladrado: el diámetro de diseño y la broca de la biblioteca que lo taladra. El menú ofrece las brocas cuyo rango cubre ese diámetro (la más cercana por encima primero, con su posición del cambiador si está cargada), Other drills para lo demás y Drill at the designed size para ninguna broca. Ojo con Hole tolerance más arriba: agranda cada agujero antes de emparejar una broca, así que una broca de 1,0 mm (agujeros 0,90–1,10) no toma un agujero de 1,0 mm taladrado a 1,125 — la fila lo dice; ponga la tolerancia a 0 o elija una broca más ancha. Pick bits for every hole elige una por diámetro de un clic; Use the changer's drills (Carvera) deja que las brocas cargadas tomen los agujeros que cubren; una broca elegida como Tool del grupo también cuenta. Cada agujero dentro del rango de una broca elegida se taladra con ella, así que un trabajo solo necesita esas brocas (un agujero de 0,915 mm va a la broca de 1,0 mm); las brocas sin rango propio usan Bit tolerance (± alrededor de la broca). Los agujeros sin broca conservan su diámetro de diseño y el Log los nombra — los rangos se pasan siempre, porque sin ellos pcb2gcode redondearía cada agujero a la broca más cercana (un agujero de montaje de 3 mm taladrado en silencio a 1 mm).
- Hole milling: para agujeros mayores que cualquier broca que posea (p. ej. agujeros de montaje de 3–4 mm con una fresa corn de 2 mm y 2 filos). Active Mill large holes; los agujeros desde Mill holes from en adelante no se taladran sino que se cortan en círculos, en espiral descendente (movimientos helicoidales G2), en un programa
… milledaparte que se ejecuta justo después de su programa de taladrado. La fresa de agujeros tiene su propio menú Tool (herramientas de corte y generales de la biblioteca), diámetro, profundidad, profundidad por pasada (por vuelta de la espiral), avances, husillo y pausa. El círculo se desplaza hacia dentro media fresa, así que los agujeros salen a su tamaño de diseño; la fresa debe ser menor que el agujero fresado más pequeño. - El corte da vueltas de Pass depth; tiempo = vueltas × perímetro ÷ avance.
- Bridges: en las pasadas más profundas que Bridge Z la fresa se levanta y deja pestañas de sujeción (blancas en la vista previa) para que la placa no se suelte en la última vuelta. Grosor de pestaña = fondo de placa − Bridge Z. Rompa y lime tras mecanizar.
Alturas de seguridad y holgura de inmersión
- Safe Z: altura de desplazamiento entre cortes; debe salvar las mordazas y el alabeo de la placa.
- Plunge clearance: los movimientos verticales son rápidos en el aire y en avance solo por debajo de esta altura: los descensos bajan en rápido hasta ella y luego se sumergen al avance Z; las retiradas suben en avance hasta ella y luego en rápido. Esto suele reducir el tiempo del programa a la mitad (pcb2gcode por sí solo hace todo el descenso en avance, y también las retiradas de taladrado). 0,2–0,5 mm es lo típico; debe superar el alabeo de la placa; 0 lo desactiva. La fresa siempre entra y sale del material al avance programado.
- Milling direction (Machine setup): Any deja que pcb2gcode elija el camino más corto; Climb o Conventional lo fija para cada programa de fresado (esto desactiva el acortamiento de caminos 2-opt, así que los programas se alargan un poco).
- Rapid feed (Machine setup): la velocidad G0 de su máquina, usada solo para las estimaciones de tiempo (FR Rapids de FlatCAM).
- Heights & direction (cada capa; también guardado por herramienta e importado de FlatCAM): el Travel Z y el Tool-change Z propios de la capa (la altura para la pausa de cambio de herramienta y el final del programa; Tool-change Z / End Z de FlatCAM), dejados vacíos para usar los valores de Machine setup, que aparecen en gris en el campo; Extra cut (aislamiento, máscara, serigrafía y capas personalizadas): cada contorno cerrado sigue más allá de su inicio esta longitud para que no quede ninguna rebaba donde se cierra el bucle; donde pcb2gcode encadena pasadas en un solo corte, la herramienta vuelve luego por la ranura, así que solo se recorta cobre ya cortado; Milling direction: valor por defecto de la máquina o propio de la capa; Spindle: horario (M3) o antihorario (M4). El fresado de agujeros usa las alturas de taladrado (se ejecuta en la misma pasada).
- Spindle dwell (cada capa, junto a su velocidad de husillo; también guardado por herramienta en la biblioteca e importado de la pausa de FlatCAM): pausa tras arrancar el husillo, para que esté a velocidad antes de cortar, y tras pararlo, antes de un cambio de herramienta. 0 = sin pausa. pcb2gcode escribe las pausas en milisegundos (
G04 P2000), pero GRBL y LinuxCNC leen segundos, así que la aplicación escribe la pausa de cada programa en segundos (G04 P2.000). Las máquinas configuradas para pausas en milisegundos (algunas instalaciones Mach3) necesitan el valor ×1000.
Grabado de la máscara de soldadura
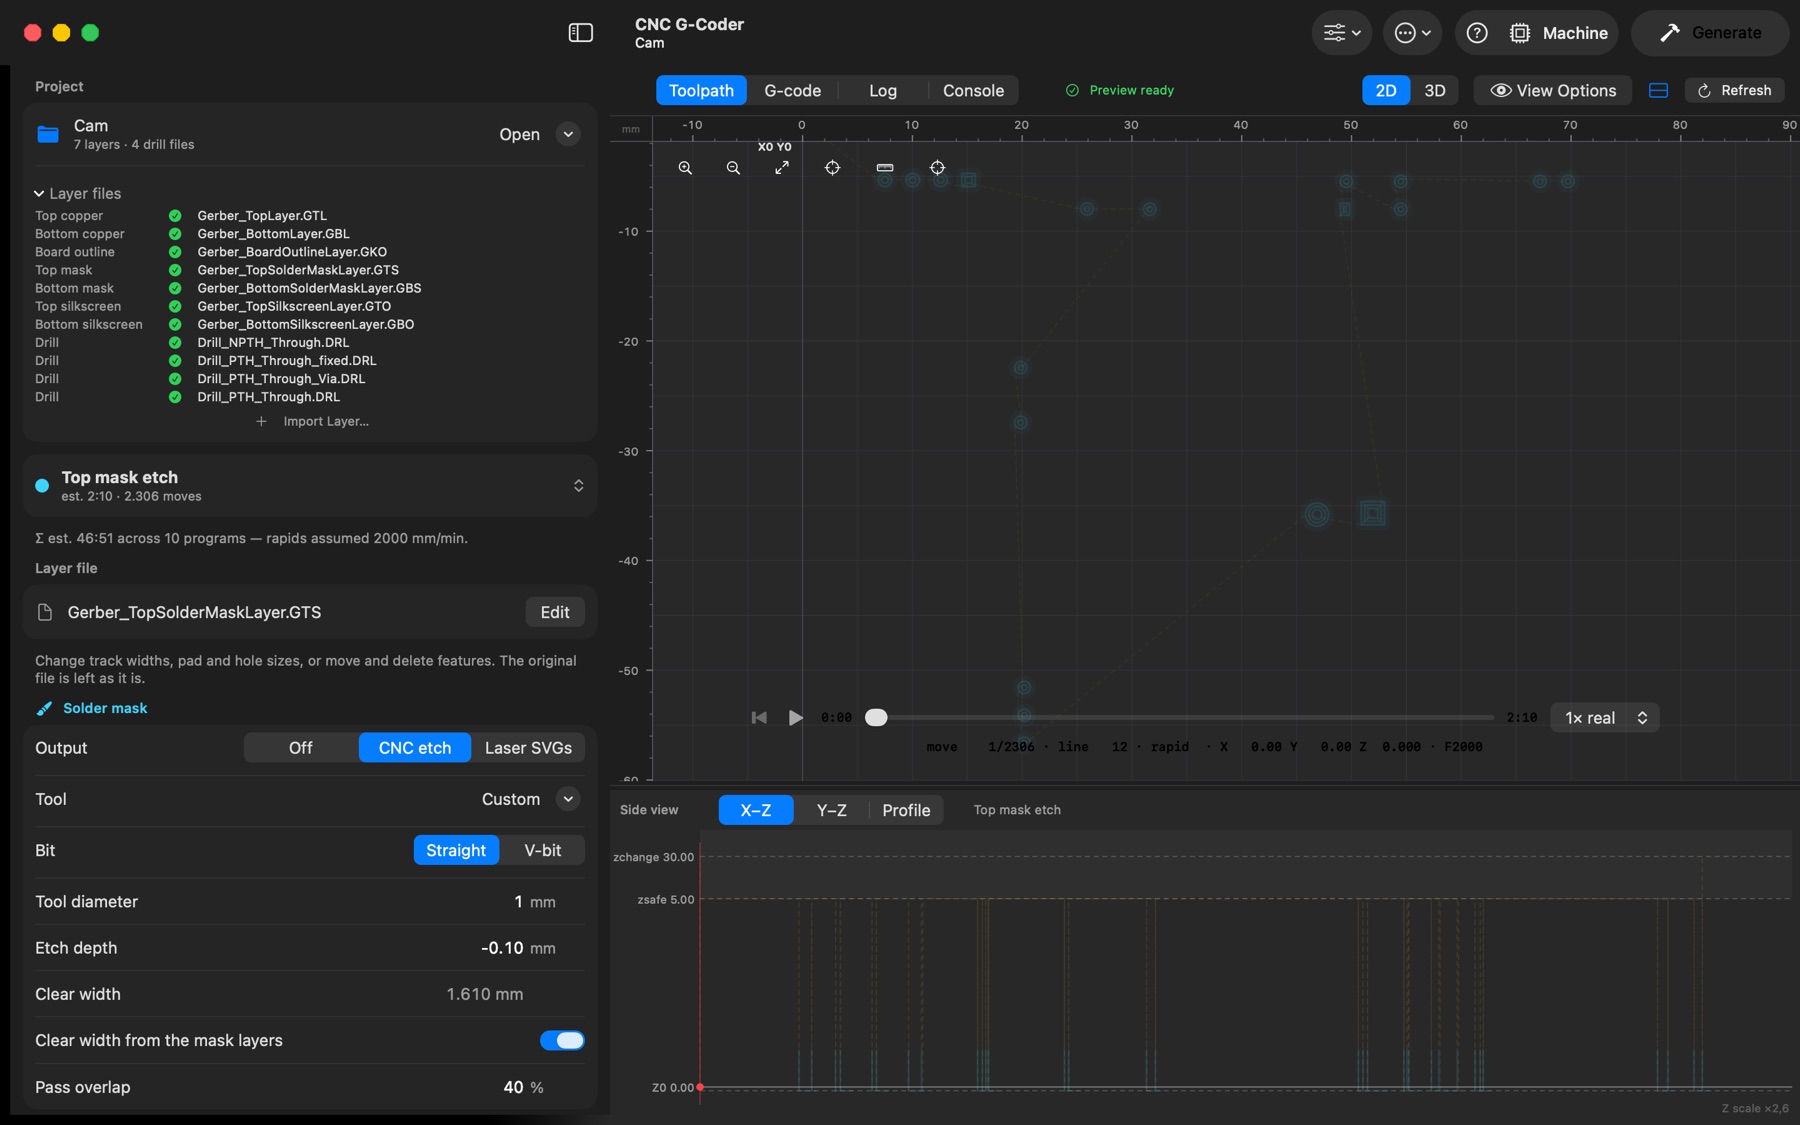
Las capas .GTS/.GBS describen las aberturas (pads/vías que quedan expuestos). El modo de grabado CNC invierte la capa y vacía cada abertura con pasadas solapadas al 40 % → top-mask-etch.ngc / bottom-mask-etch.ngc.
- La herramienta de máscara no debe ser mayor que la abertura más pequeña (las menores se omiten; vigile el Log).
- Clear width: hasta dónde se vacía cada abertura hacia dentro. Por defecto (Clear width from the mask layers activado) la aplicación mide la abertura más ancha de los archivos de máscara y despeja la mitad y un poco más, de modo que cada abertura se despeja hasta su centro y no más; el pie muestra la abertura más ancha. Desactivado, introdúzcalo usted: debe ser ≥ la mitad de la abertura más ancha o el centro de las aberturas grandes queda cubierto, y los valores mayores ralentizan enormemente la generación.
- La profundidad de grabado solo necesita quitar la pintura curada, no el cobre.
Grabado de la serigrafía
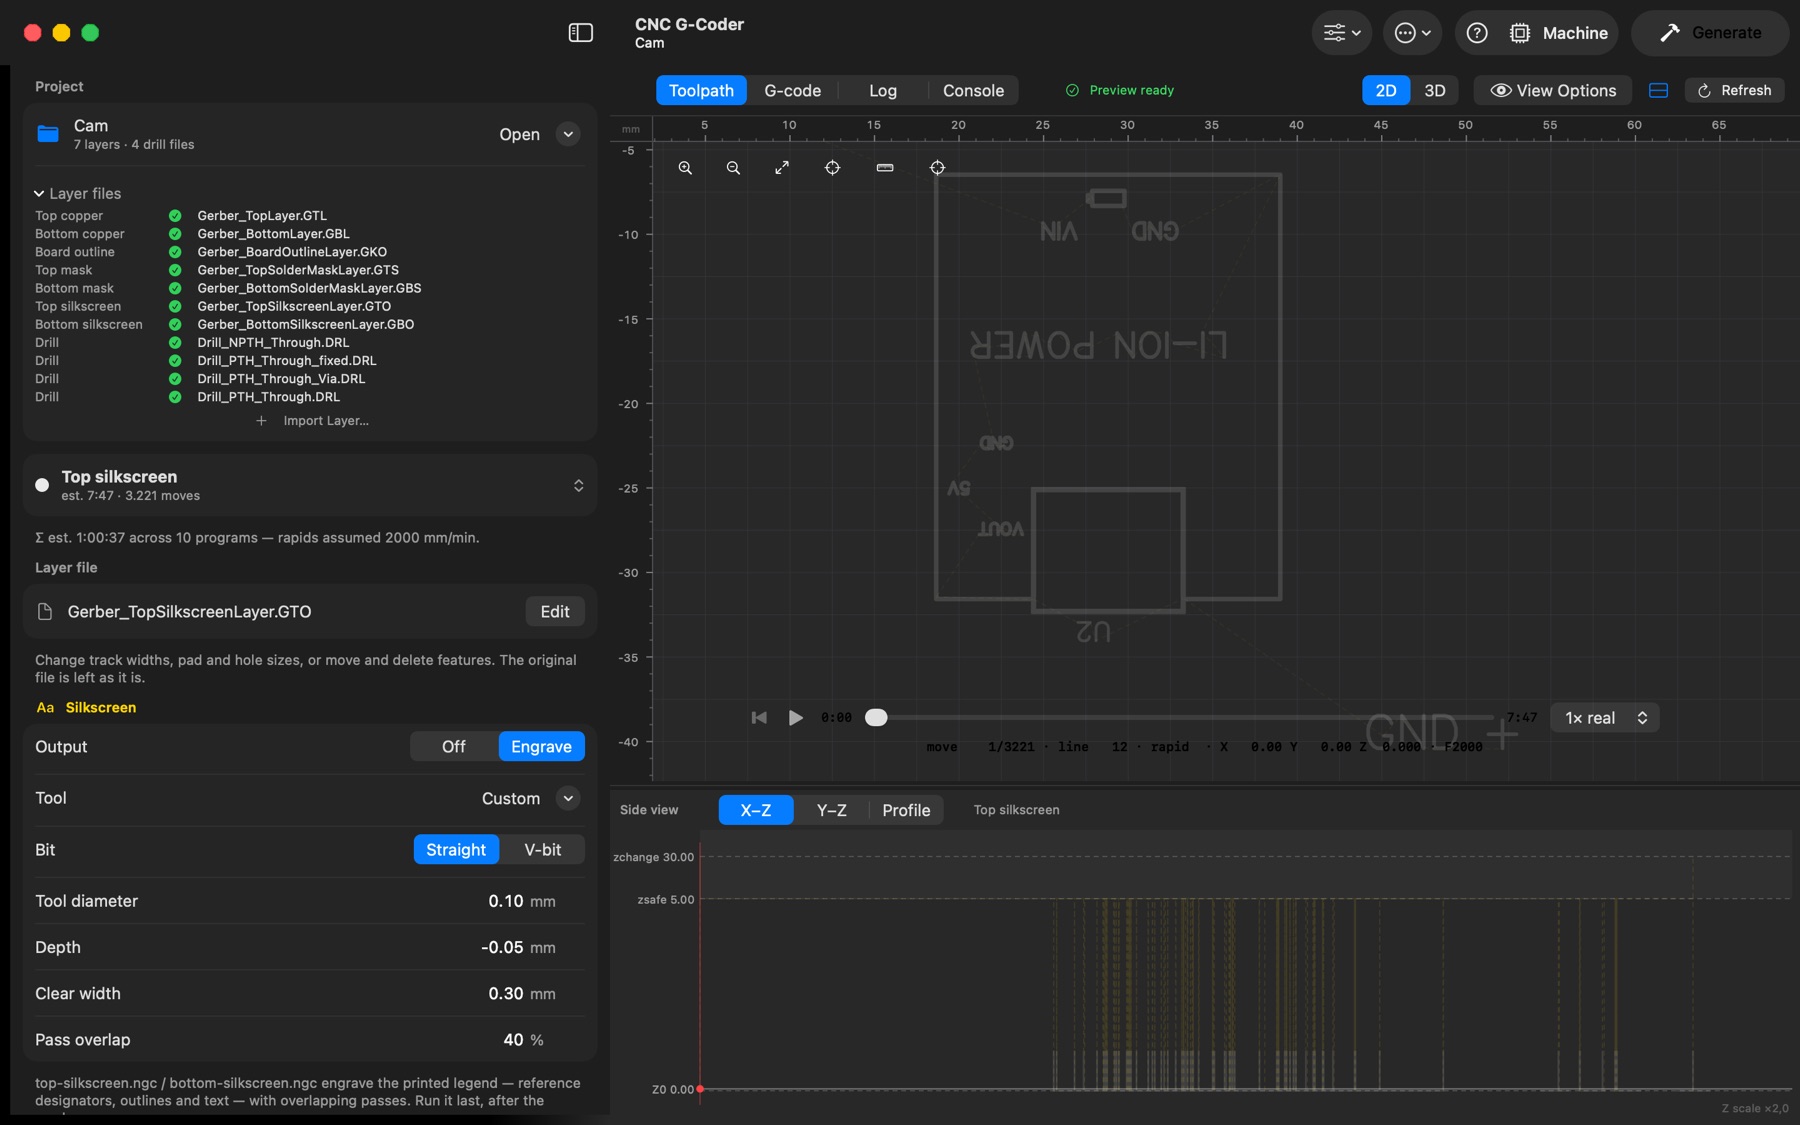
Las capas de serigrafía están desactivadas por defecto (grabarlas cuesta tiempo de generación y de mecanizado). Output: Engrave fresa los propios trazos de la leyenda —designadores, contornos y texto— que así quedan grabados en la placa: top-silkscreen.ngc / bottom-silkscreen.ngc, para ejecutar al final, después de la máscara. La sección tiene su propia herramienta (recta o en V), profundidad, Clear width (los trazos más anchos que la herramienta se despejan con pasadas solapadas), solape, avances y husillo. En cualquier caso la capa puede exportarse a un láser en cuanto exista un programa.
Avances, husillo y alturas por capa
Cada grupo de ajustes termina con Feeds & spindle —avance XY, avance Z (inmersión), velocidad de husillo y pausa de husillo— y Heights & direction (Travel Z, Tool-change Z, Extra cut, Milling direction, sentido del husillo), descritos en Alturas de seguridad y holgura de inmersión. Elegir una herramienta del menú Tool copia los valores de la biblioteca al grupo; Edited aparece cuando los campos ya no coinciden con la herramienta.