14 · Parametreler
Parametreler
İzolasyon, delme, kesim, güvenlik yükseklikleri, maske ve serigrafi ayarları.
Bakır izolasyonu
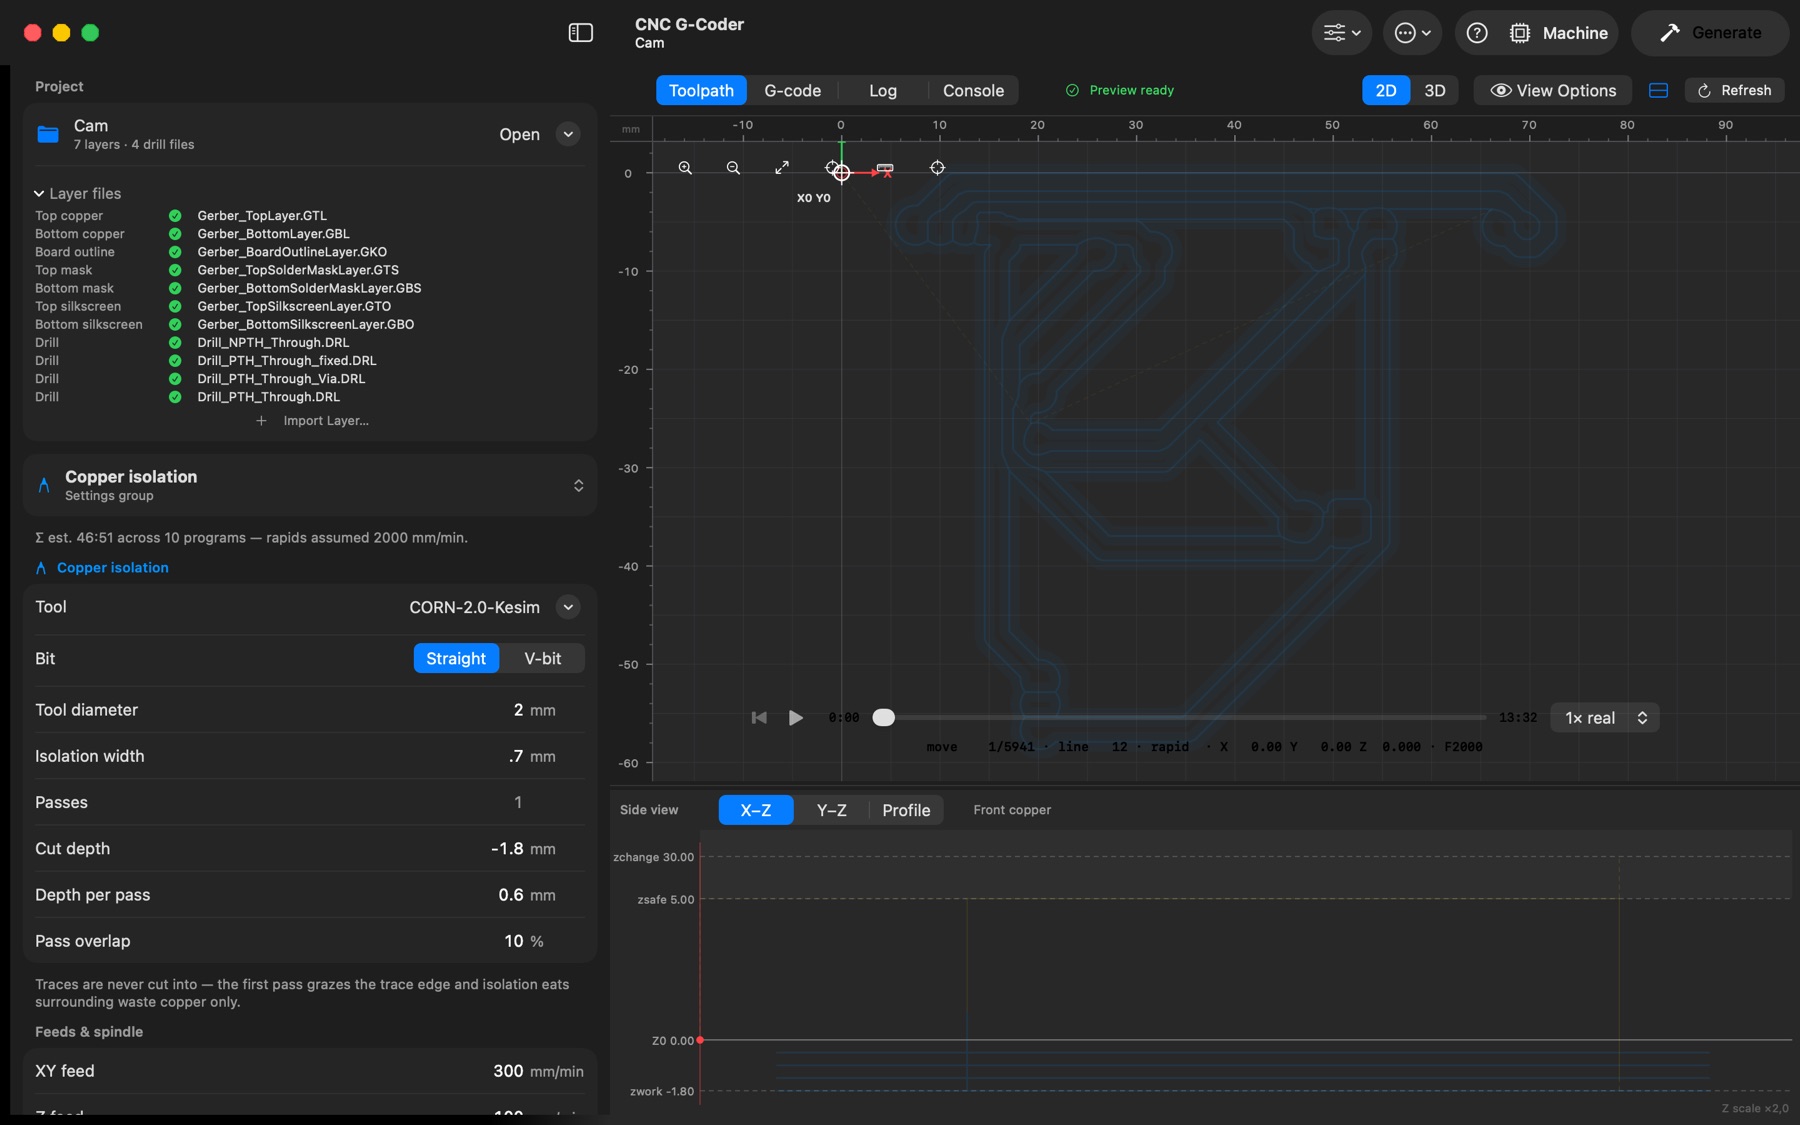
- Tool diameter — kesme derinliğindeki etkin çap (yukarıdaki "Takımlar ve V uçlar"a bakın) ya da V-bit seçip uç + açı girin.
- Isolation width — her izin çevresinde temizlenen toplam bakır; işleme süresi onunla neredeyse doğrusal büyür. Takım çapının 2–3 katı iyi bir başlangıçtır.
- Cut depth — bakır folyo ~0,035 mm'dir; −0,05…−0,08 mm payla keser. Daha derin, V uç kesimlerini genişletir ve izleri inceltir.
- Depth per pass — kesme derinliğine en fazla bu derinlikte birkaç eşit pasoyla ulaşın. 0 = tek paso.
- Pass overlap — komşu izolasyon pasoları arasındaki örtüşme (varsayılan %50).
- İzler asla kesilmez: ilk paso dışa doğru ötelenir; izolasyon yalnızca çevredeki fazla bakırı yer.
Delme ve kesim
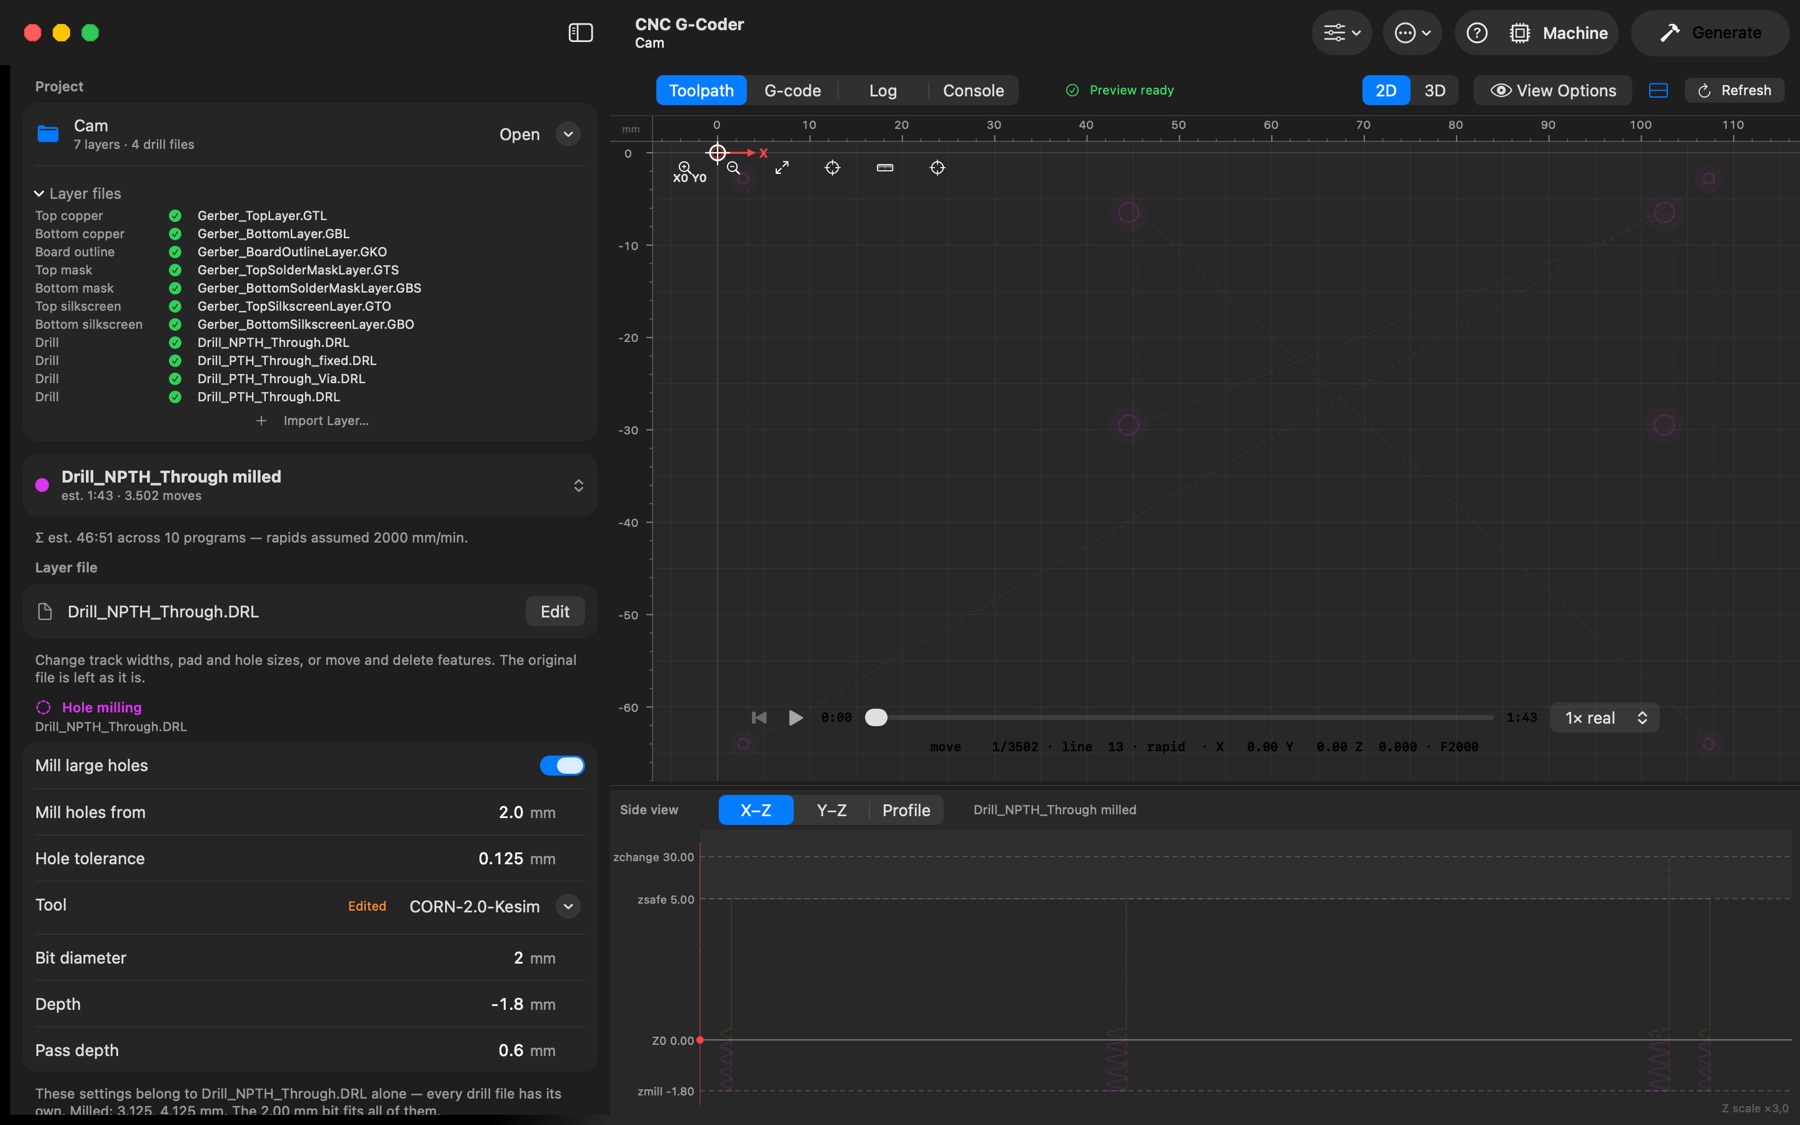
- Her delme dosyasının kendi ayarları vardır. Bir delme programını (ya da
… milledprogramını) seçin; Drilling, Bits on hand, Hole milling ve Heights & direction grupları o dosyanın değerlerini gösterir — başlık dosyayı adlandırır. NPTH dosyası için Mill large holes'u açmak ya da via dosyasına daha sığ bir derinlik vermek diğer delme dosyaları için hiçbir şeyi değiştirmez. Projeye eklenen bir dosya delme varsayılanlarından başlar (hiçbir delme programı seçili değilken gösterilir) ve o andan sonra kendi değerlerini korur; dosyayla birlikte projede kaydedilirler. Bir preset uygulamak her delme dosyasını preset'in değerlerine getirir. - Derinlikler = kart kalınlığı + feda tahtasına ~0,2 mm (1,6 mm malzeme → −1,8).
- Peck depth — gagalayarak delin: her gagalamadan sonra uç talaşı atmak için hızla çıkar, önceki dibin hemen üstüne döner ve ilerlemeyle devam eder. 0 = tek hamle.
- Bits on hand — matkap dosyasının her delik çapı için bir satır: tasarım çapı ve onu delen kitaplık matkabı. Menü, aralığı o çapı kapsayan matkapları (önce üstteki en yakın, yüklüyse değiştirici yuvasıyla), geri kalanı için Other drills'i ve hiç uç kullanmamak için Drill at the designed size'ı sunar. Üstteki Hole tolerance'a dikkat: uç eşleştirilmeden önce her deliği büyütür; bu yüzden 1,0 mm'lik bir matkap (delikler 0,90–1,10) 1,125'te delinen 1,0 mm'lik deliği almaz — satır bunu söyler; toleransı 0 yapın ya da daha geniş bir matkap seçin. Pick bits for every hole tek tıkla her çap için bir tane seçer; Use the changer's drills (Carvera) yüklü matkapların kapsadıkları delikleri almasını sağlar; grubun Tool'u olarak seçilen bir matkap da sayılır. Seçili bir ucun aralığındaki her delik o uçla delinir; böylece bir iş yalnızca o uçları gerektirir (0,915 mm'lik delik 1,0 mm'lik uca gider); kendi aralığı olmayan uçlar Bit tolerance'ı kullanır (ucun ± çevresi). Ucu olmayan delikler tasarım çaplarını korur ve günlük onları adlandırır — aralıklar her zaman iletilir, çünkü onlar olmadan pcb2gcode her deliği en yakın uca yuvarlardı (3 mm'lik montaj deliği sessizce 1 mm delinirdi).
- Hole milling — sahip olduğunuz tüm matkaplardan büyük delikler için (örn. 2 mm 2 ağızlı mısır frezeyle 3–4 mm montaj delikleri). Mill large holes'u açın; Mill holes from ve üstündeki delikler delinmez, daire çizerek spiralle (helisel G2 hareketleri) kesilir; delme programının hemen ardından çalışan ayrı bir
… milledprogramında. Delik frezeleme ucunun kendi Tool menüsü (kitaplıktan kesim ve genel takımlar), çapı, derinliği, paso derinliği (spiralin tur başına), ilerlemeleri, iş mili ve beklemesi vardır. Daire yarım uç kadar içe ötelenir; böylece delikler tasarlanan boyutta çıkar; uç, frezelenen en küçük delikten küçük olmalıdır. - Kesim, Pass depth turlarıyla ilerler; süre = tur × çevre ÷ ilerleme.
- Bridges: Bridge Z'den derin pasolarda freze kalkar ve kartın son turda kopmaması için tutucu tırnaklar bırakır (önizlemede beyaz). Tırnak kalınlığı = kart altı − Bridge Z. İşlemeden sonra kırıp eğeleyin.
Güvenlik yükseklikleri ve dalma boşluğu
- Safe Z — kesimler arasındaki hareket yüksekliği; mengeneleri ve kart eğriliğini aşmalıdır.
- Plunge clearance — dikey hareketler havada hızlıdır ve yalnızca bu yüksekliğin altında ilerlemeyle gider: inişler oraya kadar hızlı iner, sonra Z ilerlemesiyle dalar; çıkışlar oraya kadar ilerlemeyle çıkar, sonra hızlı gider. Bu çoğu zaman program süresini yarıya indirir (pcb2gcode tek başına tüm inişi — ve delme çıkışlarını da — ilerlemeyle yapar). Tipik 0,2–0,5 mm; kart eğriliğini aşmalıdır; 0 kapatır. Uç malzemeye her zaman programlanan ilerlemeyle girer ve çıkar.
- Milling direction (Machine setup) — Any, pcb2gcode'un en kısa yolu seçmesine izin verir; Climb ya da Conventional her frezeleme programı için sabitler (bu, 2-opt yol kısaltmayı kapatır, programlar biraz uzar).
- Rapid feed (Machine setup) — makinenizin G0 hızı, yalnızca süre tahminleri için kullanılır (FlatCAM'in FR Rapids'i).
- Heights & direction (her katman; ayrıca takım başına saklanır ve FlatCAM'den içe aktarılır) — katmanın kendi Travel Z ve Tool-change Z değerleri (takım değiştirme duraklaması ve program sonu yüksekliği; FlatCAM'in Tool-change Z / End Z'si); boş bırakılırsa alanda gri görünen Machine setup değerleri kullanılır; Extra cut (izolasyon, maske, serigrafi ve özel katmanlar) — her kapalı kontur, döngünün kapandığı yerde kıymık kalmasın diye başlangıcını bu uzunlukta geçer; pcb2gcode pasoları tek kesime zincirlediği yerde takım sonra oluk boyunca geri döner, böylece yalnızca zaten kesilmiş bakır yeniden kesilir; Milling direction — makine varsayılanı ya da bu katmanın kendisininki; Spindle — saat yönü (M3) ya da tersi (M4). Delik frezeleme delme yüksekliklerini kullanır (aynı pasoda çalışır).
- Spindle dwell (her katman, iş mili hızının yanında; ayrıca kitaplıkta takım başına saklanır ve FlatCAM'in beklemesinden içe aktarılır) — iş mili başladıktan sonra kesmeden önce hıza ulaşması için ve durduktan sonra takım değişiminden önce bekleme. 0 = bekleme yok. pcb2gcode beklemeleri milisaniye yazar (
G04 P2000), ama GRBL ve LinuxCNC saniye okur; bu yüzden uygulama her programın beklemesini saniye olarak yazar (G04 P2.000). Milisaniye beklemeye ayarlı makineler (bazı Mach3 kurulumları) değerin ×1000'ine gerek duyar.
Lehim maskesi aşındırma
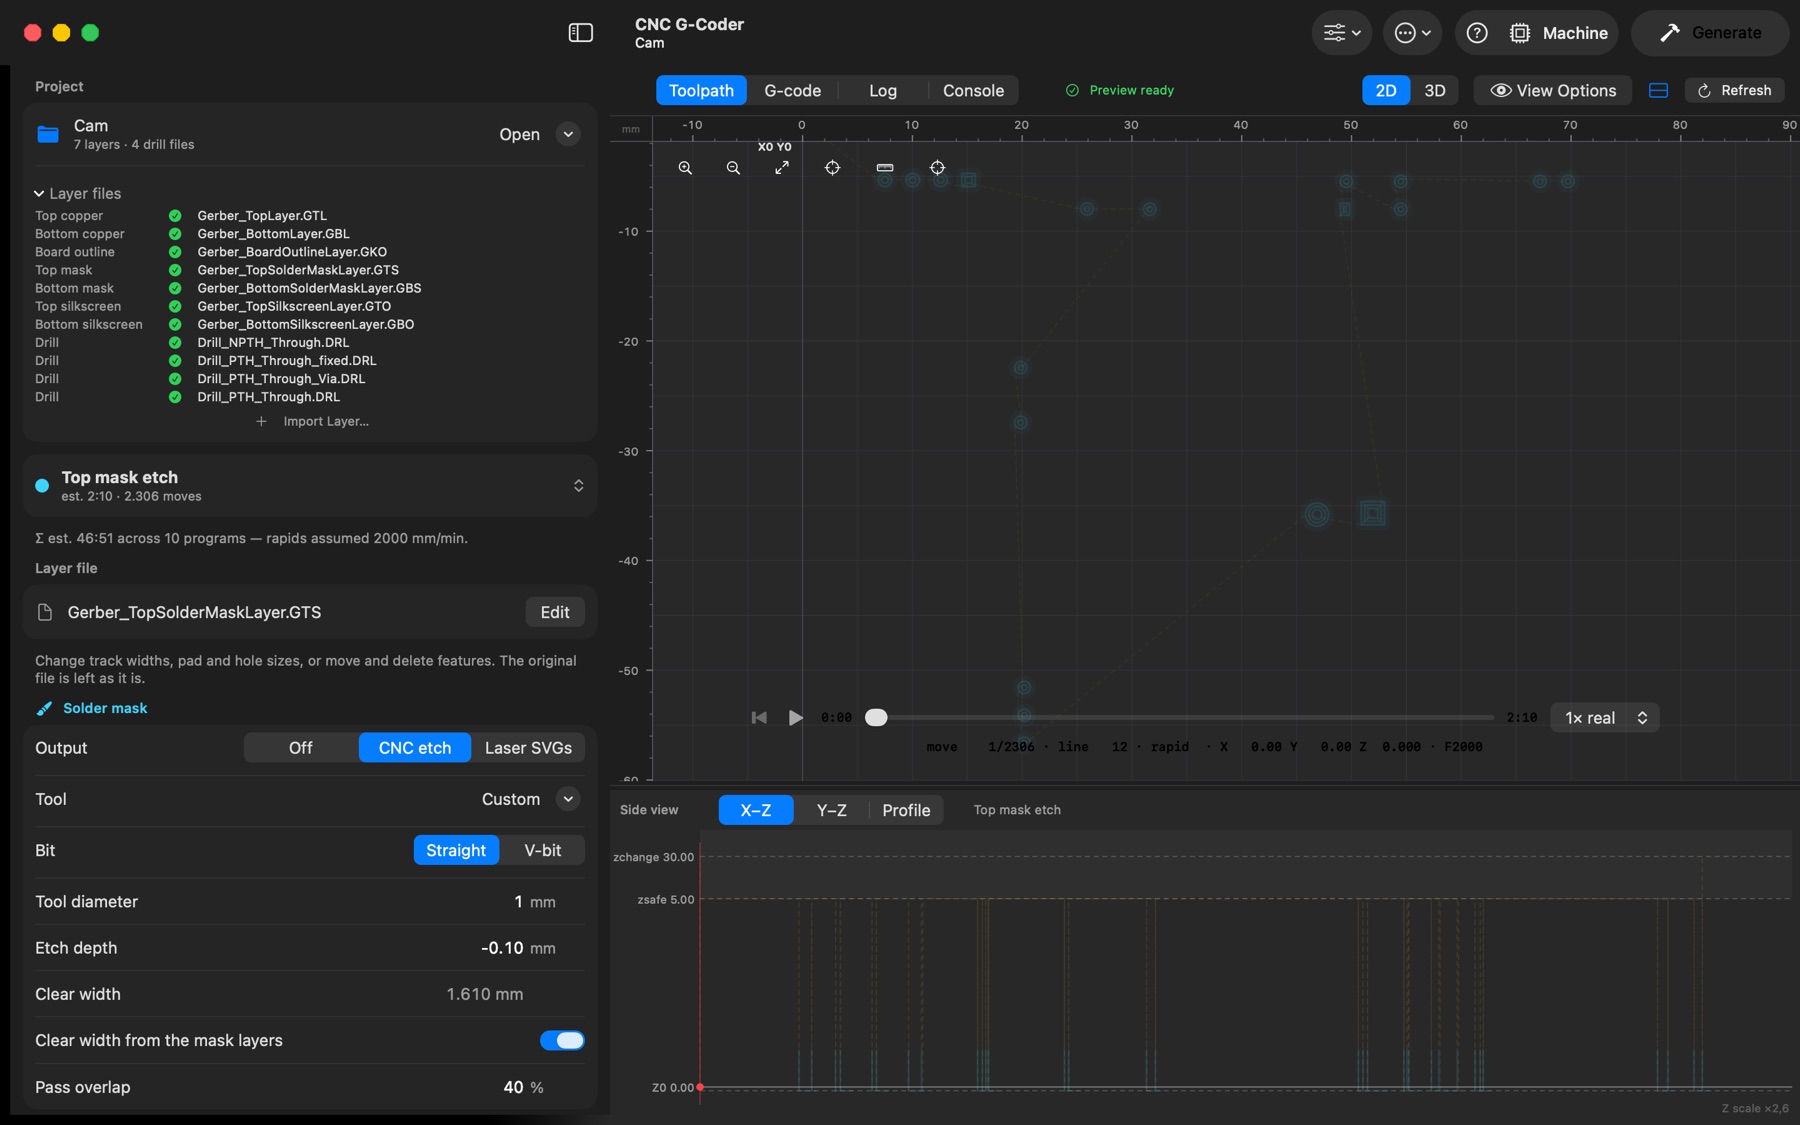
.GTS/.GBS katmanları açıklıkları (açıkta kalan pad'ler/via'lar) tanımlar. CNC aşındırma modu katmanı tersine çevirir ve her açıklığı %40 örtüşen pasolarla boşaltır → top-mask-etch.ngc / bottom-mask-etch.ngc.
- Maske takımı en küçük açıklıktan büyük olmamalıdır (daha küçükler atlanır — Log'u izleyin).
- Clear width — her açıklığın içe doğru ne kadar boşaltılacağı. Varsayılan olarak (Clear width from the mask layers açık) uygulama maske dosyalarındaki en geniş açıklığı ölçer ve yarısı artı biraz fazlasını temizler; böylece her açıklık merkezine kadar temizlenir, daha geniş değil; alt bilgi en geniş açıklığı gösterir. Kapalıyken kendiniz girin: en geniş açıklığın yarısından ≥ olmalıdır, yoksa büyük açıklıkların ortası kapalı kalır; büyük değerler üretimi çok yavaşlatır.
- Aşındırma derinliğinin yalnızca kürlenmiş boyayı kaldırması gerekir, bakırı değil.
Serigrafi kazıma
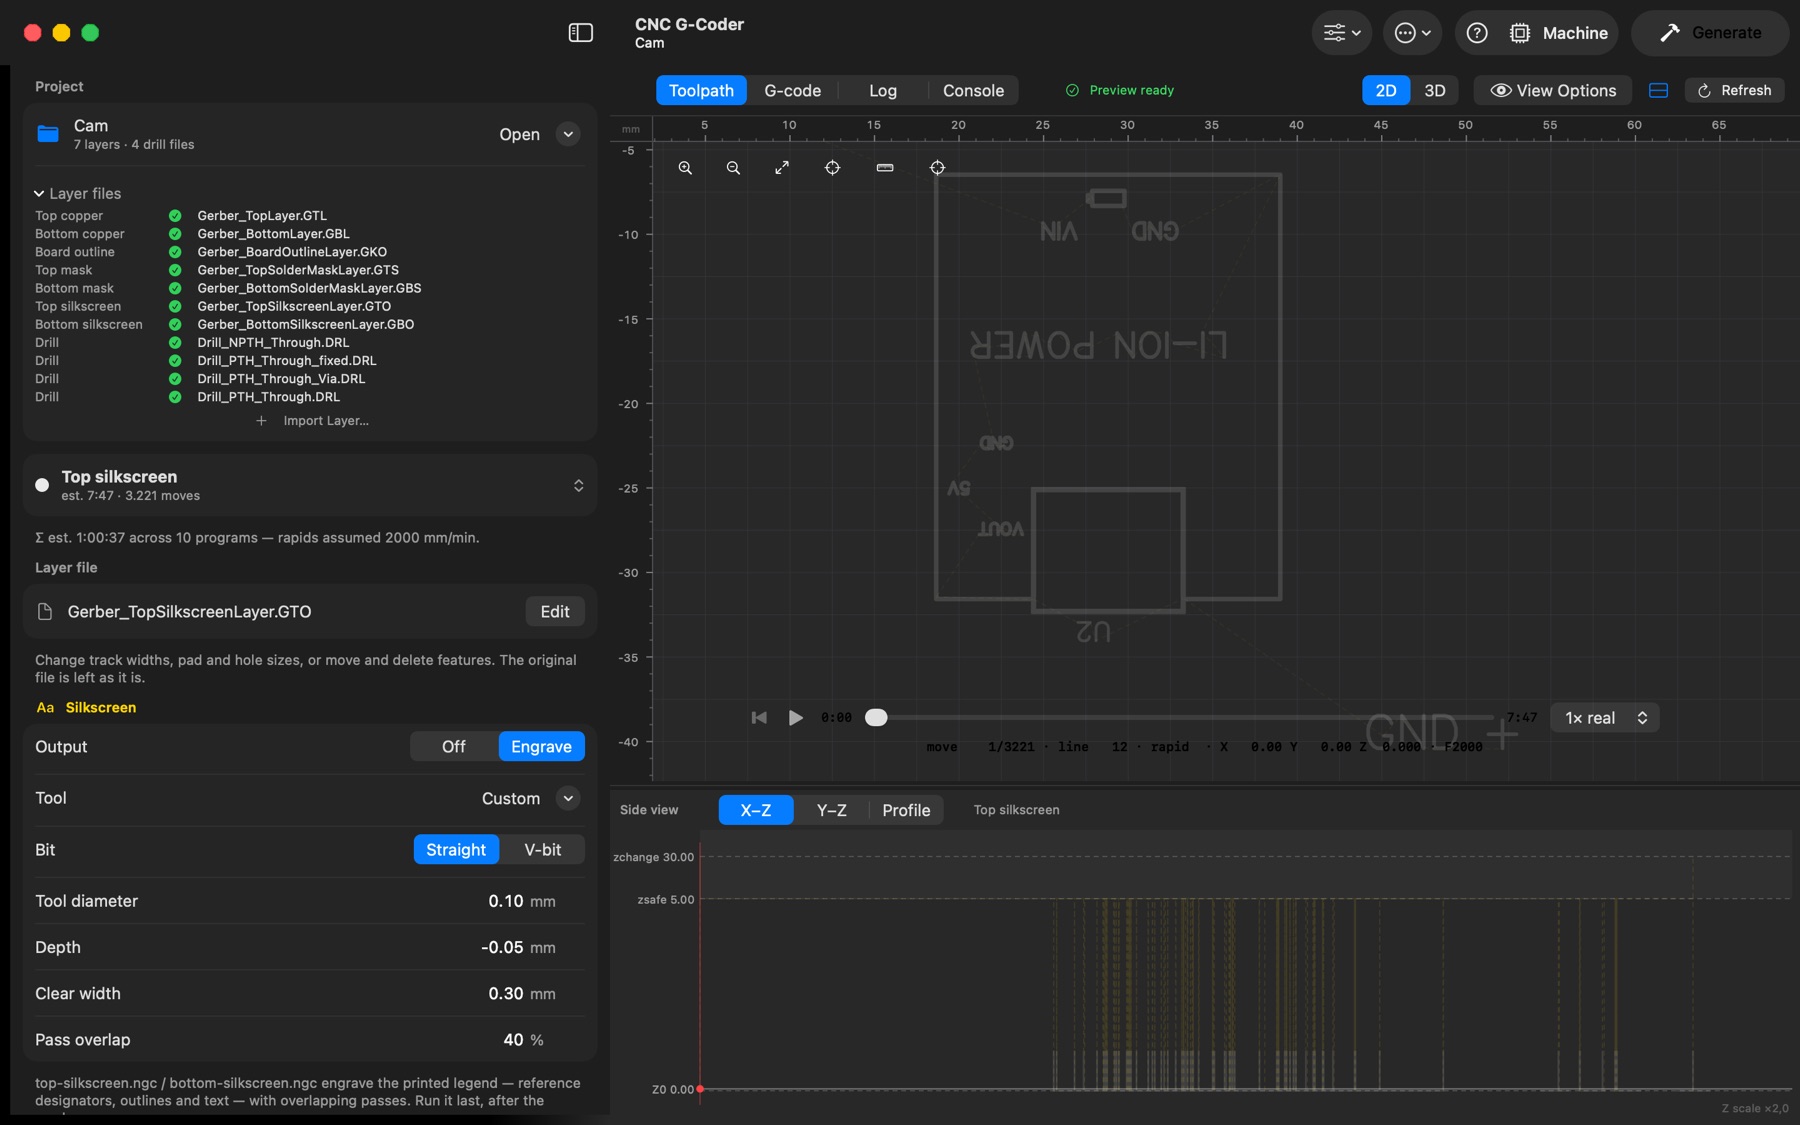
Serigrafi katmanları varsayılan olarak kapalıdır (kazımak üretim ve işleme süresine mal olur). Output: Engrave yazıların çizgilerini — referans adları, dış hatlar ve metin — kendileri frezeler; böylece karta kazınırlar: top-silkscreen.ngc / bottom-silkscreen.ngc, maskeden sonra en son çalıştırılır. Bölümün kendi takımı (düz ya da V uç), derinliği, Clear width değeri (takımdan geniş çizgiler örtüşen pasolarla temizlenir), paso örtüşmesi, ilerlemeleri ve iş mili vardır. Her iki durumda da bir program var olduğunda katman lazere dışa aktarılabilir.
İlerlemeler, iş mili ve katman başına yükseklikler
Her ayar grubu Feeds & spindle — XY ilerlemesi, Z (dalma) ilerlemesi, iş mili hızı ve iş mili beklemesi — ve Güvenlik yükseklikleri ve dalma boşluğu altında anlatılan Heights & direction (Travel Z, Tool-change Z, Extra cut, Milling direction, iş mili yönü) ile biter. Tool menüsünden bir takım seçmek kitaplığın değerlerini gruba kopyalar; alanlar artık takımla eşleşmediğinde Edited görünür.