21 · Önizleme
Preset'ler ve ayarlar
Kayıtlı parametre kümeleri ve iki Ayarlar bölmesi.
Presets (araç çubuğu) eksiksiz parametre kümelerini — takımlar, ilerlemeler, derinlikler, yükseklikler, başlangıç — kaydeder ve geri çağırır; malzeme ya da makine başına kullanışlıdır. Save Current as Preset… geçerli değerleri adlandırır; bir preset seçmek onu uygular (ve her delme dosyasını preset'in delme ayarlarına getirir); Delete Preset birini siler. Preset uygulamak geri alınabilir.
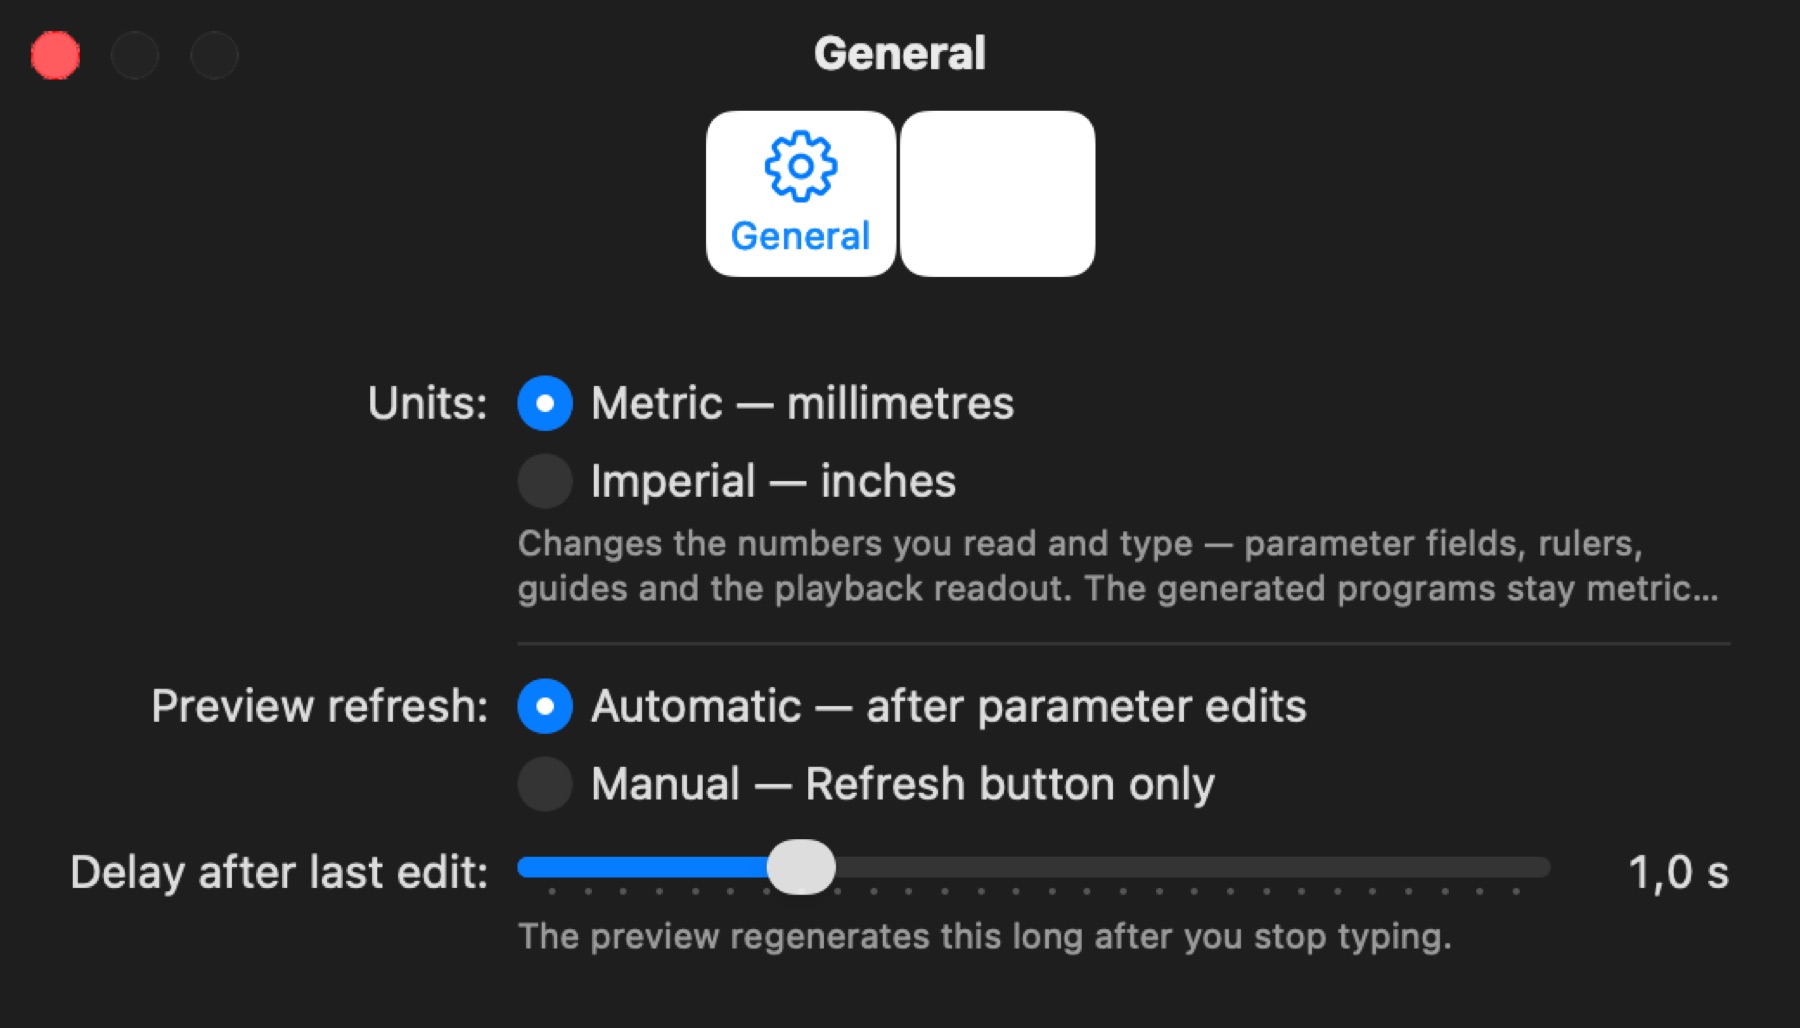
Settings (⌘,) iki bölmeden oluşur:
General
- Language — Sistem (macOS'u izler) ya da İngilizce, Fransızca, İspanyolca, Türkçe; arayüz ve yerleşik kılavuz için. Bir sonraki açılışta etkili olur. Kılavuz penceresinin kendi dil menüsü de vardır.
- Units — Metric (milimetre) ya da Imperial (inç). Okuduğunuz ve yazdığınız sayıları değiştirir: parametre alanları, cetveller, kılavuzlar ve oynatma okuması. Üretilen programlar her zaman metrik kalır (
G21). - Preview refresh — Automatic, parametre düzenlemelerinden sonra, Delay after last edit süresi boyunca yazmayı bıraktığınızda önizlemeyi yeniden üretir; Manual yalnızca Refresh düğmesiyle. "Out of date" rozeti her iki durumda da bayat bir önizlemeyi işaretler.
Machine
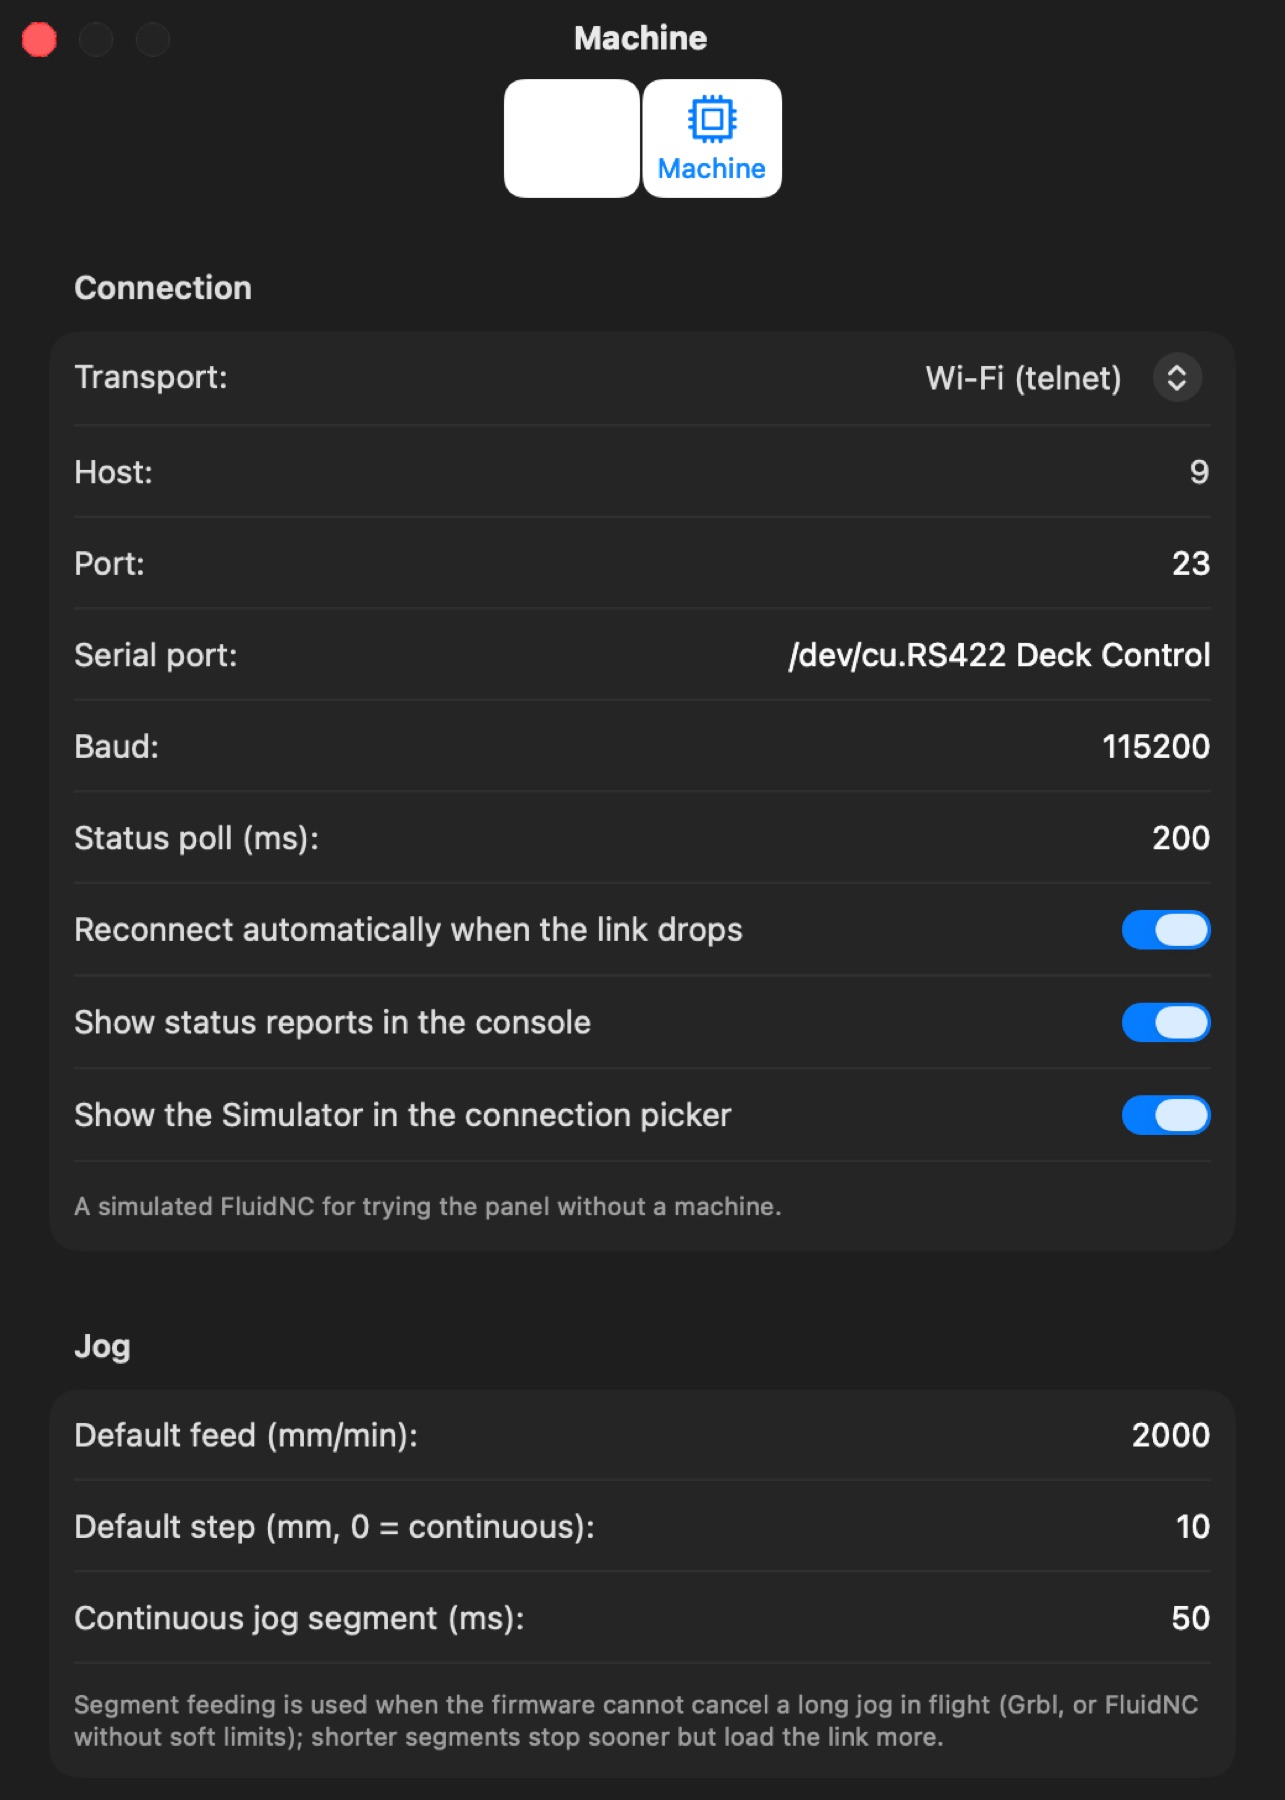
- Connection — Transport (FluidNC için Wi‑Fi telnet, herhangi bir Grbl tipi denetleyici için USB seri ya da yerleşik Simulator), Host ve Port, seri port ve Baud (115200), durum sorgu aralığı (200 ms = saniyede 5 rapor), bağlantı koptuğunda otomatik yeniden bağlan, durum raporlarını konsolda göster, bağlantı seçicide Simulator'ı göster.
- Jog — panelin başladığı ilerleme ve adım ile uzun bir jog'u iptal edemeyen aygıt yazılımlarında sürekli jog için parça uzunluğu.
- Z probe — hızlı ve yavaş ilerlemeler, en fazla hareket, geri çekilme, plaka kalınlığı (Probe sekmesindeki değerlerin aynısı).
- Motion — Go to Work Zero için güvenli iş Z'si, hareket üst sınırının altındaki güvenli Z (takım değişimleri için park yüksekliği de), panelin Spindle düğmesi için en düşük ve en yüksek iş mili hızı, sürdürmeden önce iş mili ısınması.
- Programs — gönderirken boşluk telafisini uygula, takım değişiminden sonra devam etmeden önce onayla, bir program gönderildiğinde iş sıfırını kaydet (Positions sekmesinde programın adı ve saatle adlandırılmış bir Work girdisi; en yeni 20 otomatik girdi tutulur), akış penceresi (onaylanmamış kaç baytın yolda kalacağı; 0 = otomatik: USB seride 128, Wi‑Fi'de 512 ya da denetleyicinin bildirdiği alım tamponu — Wi‑Fi'de yaylar ve yuvarlak köşeler ilerlemeden yavaş gidiyorsa yükseltin, USB'deki bir Grbl kartını 128'de bırakın), Send circles as arcs (G2/G3) (bir çember üzerinde duran 0,07 mm'lik kiriş zincirleri birer yay olarak gönderilir — yalnızca gönderilen kopya değişir, böylece aynı program iki şekilde karşılaştırılabilir; Program sekmesinin notları yayları sayar), yükseklik haritasının uygulandığı Z üst sınırı.
- Axis calibration (steps/mm) — Makine paneli altındaki Eksen kalibrasyonu'na bakın.